
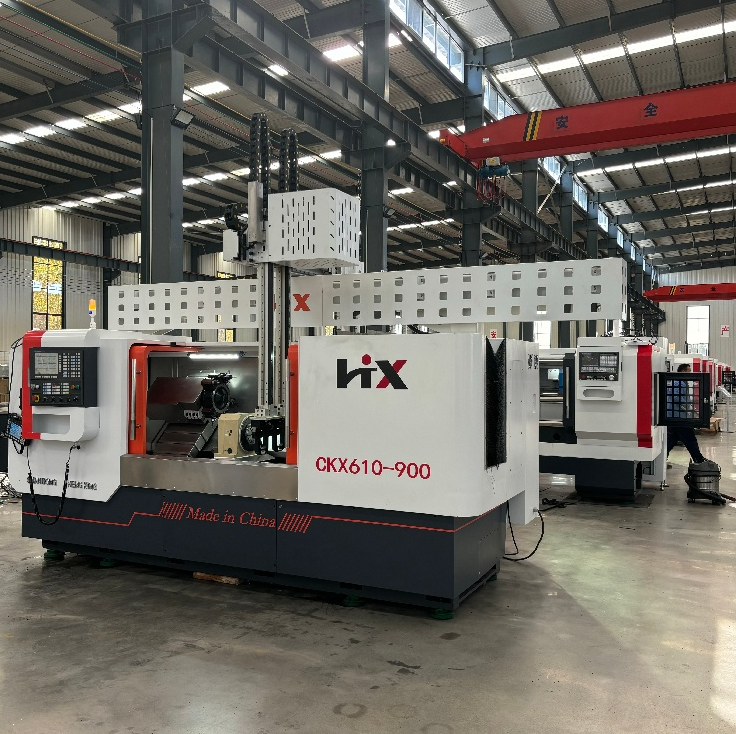
Bir Çin CNC Torna Makinesinin Atölye Zeminlerinde Neden Sıkça Görüldüğünün Gerçek Nedenleri
Günümüzde ABD veya Avrupa’daki orta ölçekli iş atölyelerinden herhangi birine girip dolaşın; büyük ihtimalle bir Japon ya da Alman marka ünitenin tam yanına konumlandırılmış bir Çin CNC torna makinesi göreceksiniz. Bu bir tesadüf değildir. Ayrıca bu durum yalnızca fiyatla da ilgili değildir. Geçtiğimiz on yıl içinde, en üst düzey Çinli takım tezgâhları ile uluslararası rakipleri arasındaki üretim kalitesi farkı, teknik özellik tablosunda değil, atölye zemininde gerçekten önemli olan yönlerden daralmıştır.
Bu değişim, şaft işleri, silindirik bileşenler veya yüksek hacimli tornalama işleri için sermaye harcaması düşünüyorsanız özellikle anlaşılmaya değerdir. Aşağıda, karar verme sürecini aslında neyin yönlendirdiğine dair bir bakış sunulmaktadır; bu bakış, broşür iddiaları yerine atölye ortamındaki gerçek deneyime dayanmaktadır.
Çift Mili Düzenin Gerçekten Döngü Sürelerine Ne Getirdiği
Standart bir CNC torna tezgâhı ile modern çift mil veya çift uçlu bir makine arasındaki en büyük yapısal fark, kontrol sistemi değildir. Asıl fark, parça iş hacminin içinde nasıl hareket ettiğidir. Geleneksel tek mil torna tezgâhında bir uç işlenir, parça çıkarılır, ters çevrilir, tekrar bağlanır ve ardından ikinci uç işlenir. Bu ters çevirme işlemi iki soruna neden olur: kayıp zaman ve kayıp merkezilik.
Çift mili konfigürasyon, iş parçasının çevrilmesini ortadan kaldırır. İş parçası kavran once her iki ucu aynı anda işlenebilir; genellikle farklı takım setleri farklı işlemler gerçekleştirir. Bir ucunda rulman yatağı, diğer ucunda vida dişi olan bir makara mili için bu, iki ayrı tezgâh ayarı yerine tek bir ayar anlamına gelir. Parça asla mil ekseninden ayrılmadığı için merkezilik daha sıkı kalır. Üst Orta Batı bölgesinde bir madencilik ekipmanı yenileme projesinde, çift milli tezgâhlar kullanan bir atölye, hidrolik silindir millerinin bir ailesini iki tezgâh ve üç operatörden oluşan bir süreçten tek tezgâh ve tek operatöre indirdi. Döngü süresi yaklaşık %38 azaldı; ancak daha büyük kazanç hurda oranı oldu: ikinci işlemdeki hizalama hatası tamamen ortadan kalktığı için hurda oranı %4,1’den %1,5’in altına düştü.
Bu tür kazanımlar basit bir fiyat karşılaştırmasında görünmez, ancak aylık kâr-zarar tablosunda kesinlikle belirgin hale gelir.
Hassasiyet ve Sağlamlık: Çin Kaynaklı Üretimlerin Yetiştiği Alan
Çin makinelerinin daha hafif, daha az rijit ve bu nedenle uzun üretim süreçlerinde daha az doğru olduğu yönünde eski bir varsayım vardır. Bu, on beş yıl önce adil bir değerlendirme idi. Ancak günümüzde, en azından genel olarak bakıldığında, bu değerlendirme artık adil değildir.
Daha iyi Çin üreticileri, rijitliği doğrudan ele alan birkaç uygulamayı benimsemiştir. Taban dökümleri ikinci bir su verme işleminden geçirilir; bu da iç gerilimi azaltır ve uzun vadeli deformasyonu düşürür. Tanınmış tedarikçilerden ithal rulmanlar, bilyalı vida milleri ve lineer kılavuzlar artık orta düzey modellerde bile yaygındır. Sonuç olarak, makine yalnızca ilk on parça için değil, tam bir vardiya boyunca toleransı korur.
Gerçek farkların nerede yattığını göstermek için hızlı bir karşılaştırma yapmak faydalıdır:
| Özellik | Tipik Çinli Çift Mili CNC | Tipik Giriş Seviyesi Japon CNC | Tipik Yüksek Uç Alman CNC |
|---|---|---|---|
| Taban yapısı | Dökme demir, ikinci su verme | Dökme demir, gerilim giderilmiş | Polimer beton veya dökme demir |
| Mil yatağı kaynağı | İthal edilmiş (NSK, SKF vb.) | Yerli üretim veya ithal edilmiş | Yerli üretim üst düzey |
| Kontrol Seçenekleri | GSK, Kaindi, Fanuc | Fanuc, Mitsubishi | Siemens, Heidenhain |
| İki uçlu parça için kurulum süresi | Tek bağlama, her iki uç | Tipik olarak iki kurulum | Tipik olarak iki kurulum |
| Göreli fiyat endeksi | 1.0 | 2.4 | 4.1 |
Çıkarılan sonuç, Çin yapımı bir makinenin her kategoride Alman yapımı bir makineyi yenmesi değildir. Böyle değildir. Ancak madencilik, rüzgâr enerjisi, otomotiv parçaları ve tarım makineleri gibi döner işlerin büyük çoğunluğunda hassasiyet sınırı yeterince yüksektir; bu nedenle operatör becerisi ve takımlar, makinenin üretim ülkesinden daha fazla etki eder.
Takım Dönüşü ile İş Parçası Dönüşü Arasındaki Gizli Maliyet
İşte genellikle göz ardı edilen teknik bir nokta. Birçok eski torna tasarımı, sabit bir iş parçası etrafında takımın dönmesini sağlar. Bu, basit geometriler için sorunsuz çalışır; ancak mil devir sayısıyla orantılı olarak merkezkaç hatası oluşturur. İş parçası yerine döndüğünde ise takım sabit kalır ve parça kendi ekseni etrafında döner. Merkezileşme, takım kulesi konumlandırmasından ziyade mil yatağı kalitesi ve pense tekrarlanabilirliğiyle ilişkilidir.
Kolluklar, burçlar ve uzun miller gibi parçalar için bu ayrım akademik değil. Texas’ta iş parçası döndürme makineleri kullanan bir rüzgâr enerjisi bileşeni tedarikçisi, yatakların mile geçiş bölgelerinde ikincil taşlama işlemi olmadan 0,0006 inç TIR (Toplam İzinli Sapma) tutabildiğini bildirdi. Bu, her atölyenin bu değeri elde edeceğini iddia etmek değildir. Bu değer, malzeme, takımlar ve termal yönetim durumuna bağlıdır. Ancak bu durum, birçok alıcının varsaydığından daha yüksek bir üst sınır olduğunu gösterir.
Takas, iş parçası döndürme tasarımının belirli frezeleme işlemlerinde daha az esnek olmasıdır. Eğer bir iş aynı montajda çok sayıda çapraz delme veya frezeleme gerektiriyorsa, hareketli takımlı bir takım döndürme makinesi hâlâ daha uygun seçim olabilir. Genel önerilerden ziyade dürüst bir değerlendirme daha önemlidir.
Neden Otomasyon ve Yükleme/Boşaltma İşçilik Denklemini Değiştirir
Bir kişinin birden fazla makineyi çalıştırması bir fantazi değildir. Otomatik yükleme ve boşaltma sistemine sahip, iyi yapılandırılmış Çin torna merkezlerinde bu durum standart uygulamadır. Anahtar, yalnızca otomasyonun kendisi değil; aynı zamanda kontrol sistemiyle ve parça aktarım mekanizmasıyla ne kadar iyi entegre olduğu yönündedir.
Bu makinelerde GSK, Kaindi ve Fanuc kontrol sistemleri yaygın seçeneklerdir. Fanuc, Batılı operatörler için en tanıdık sistemdir ve bu durum eğitim süresini kısaltır. GSK ve Kaindi, Asya’da yaygın olarak kullanılır ve yüksek hacimli üretimde sağlam bir başarı geçmişi sunar. Seçim genellikle atölyenin zaten bir Fanuc ekosistemine sahip olup olmadığına ya da farklı bir arayüz üzerinde eğitim almayı kabul edip etmemesine bağlıdır.
İşçilik tasarrufları gerçekçi olmakla birlikte, bunlar dürüstçe hesaplanmalıdır. Döngü süreleri yeterince uzunsa ve parça aktarımı güvenilirse tek bir operatör üç veya dört makineye aynı anda bakabilir. Ancak döngü süreleri kısa ise ya da yükleme mekanizması sık sık tıkanırsa işçilik avantajı ortadan kalkar. Bu modelde en iyi çalışan makineler, sağlam otomatik yükleme sistemine ve servis çağrısı gerektirmeden açık arıza kodları veren bir kontrol sistemine sahip olanlardır.
Tedarik Zinciri ve Destek: Herkesin Sorduğu Soru
Çin menşeli bir CNC torna makinesi satın alma konusundaki en yaygın itiraz, makinenin kendisiyle ilgili değildir. Bunun yerine, bir şey arızalandığında ne olacağıyla ilgilidir. Yedek parça teslim süreleri, servis teknisyenlerinin bulunabilirliği ve teknik destekteki dil engelleri hepsi geçerli kaygılar olarak kabul edilir.
Durum önemli ölçüde iyileşti. Büyük Çinli üreticiler artık yaygın olarak kullanılan aşınma parçalarını bölgesel depolarda stoklamaktadır ve Kuzey Amerika ile Avrupa’da üçüncü taraf servis ağları genişlemiştir. Fanuc kontrol sistemine sahip makineler burada belirgin bir avantaja sahiptir çünkü bu kontrol sistemi, Batılı servis teknisyenlerinin zaten bildiği sistemle aynıdır.
Bununla birlikte, dikkatli değerlendirme hâlâ önemlidir. Bir alıcı, belirli modelin parça temin edilebilirliğini doğrulamalı, aynı bölgedeki işletmelerden referanslar istemeli ve tedarikçinin yerel bir servis ortağına sahip olup olmadığını ya da yalnızca uzaktan destek sunduğunu teyit etmelidir. Makineler kendileri güvenilirdir; ancak güvenilirlik, sıfır kesinti süresiyle aynı şey değildir.
Bir Çin CNC torna makinesi değerlendirilirken dikkat edilmesi gerekenler
Tüm Çinli torna makineleri eşit kalitede değildir. Kalite aralığı, Japon veya Alman markalarda bulacağınızdan daha geniştir. Bu, değerlendirme sürecinin daha dikkatli yapılması gerektiğini, az dikkatli olmasını değil, gösterir.
Bazı pratik filtreler:
Döküm yatağı süreci hakkında soru sorun. İkinci su verme işlemi, uzun vadeli kararlılığın anlamlı bir göstergesidir.
Milen yatakları, bilyalı vida milleri ve doğrusal kılavuzların kaynağını doğrulayın. Tanınmış markalardan ithal edilen bileşenler olumlu bir işarettir.
Malzemenizle ve tolerans gereksinimlerinizle bir test kesimi talep edin. Alüminyumda tolerans tutabilen bir makine, 4140 çelikte farklı davranabilir.
Kontrol sisteminin mevcut atölye programlama ve operatör tanımlılığı ile uyumluluğunu kontrol edin.
Yedek parça teslim sürelerini ve yazılı servis tepki taahhütlerini doğrulayın.
Amaç en ucuz makineyi bulmak değildir. Amacınız, işinize, operatörlerinize ve bölgede mevcut destek altyapınıza uygun makineyi bulmaktır.
Verimli, hassas ve maliyet bilinciyle çalışan çift mil veya çift uçlu işlemenin gerektiği operasyonlar için Hengxing Heavy Industry, tam olarak bu gereksinime odaklanan bir ürün portföyü geliştirmiştir. Şirketin tam otomatik çift başlı CNC torna tezgâhları, çift başlı delme makineleri ve çift taraflı frezeleme makineleri, rulman milleri, borular, kılıflar ve çeşitli miller için bağımsız olarak geliştirilmiştir. İki yıldan fazla üretim tecrübesine ve yüksek rijitlikli, yüksek verimli tasarımlara odaklanmaya sahip olan Hengxing Heavy Industry, madencilik, rüzgâr enerjisi, yeni enerji, otomotiv parçaları ve tarım makinaları sektörlerine, teknik özellik sayfasındaki süperlatiflerden ziyade atölye ortamında pratik sonuçlar sağlayan ekipmanlar sunmaktadır.
İçindekiler Tablosu
- Bir Çin CNC Torna Makinesinin Atölye Zeminlerinde Neden Sıkça Görüldüğünün Gerçek Nedenleri
- Çift Mili Düzenin Gerçekten Döngü Sürelerine Ne Getirdiği
- Hassasiyet ve Sağlamlık: Çin Kaynaklı Üretimlerin Yetiştiği Alan
- Takım Dönüşü ile İş Parçası Dönüşü Arasındaki Gizli Maliyet
- Neden Otomasyon ve Yükleme/Boşaltma İşçilik Denklemini Değiştirir
- Tedarik Zinciri ve Destek: Herkesin Sorduğu Soru
- Bir Çin CNC torna makinesi değerlendirilirken dikkat edilmesi gerekenler
