
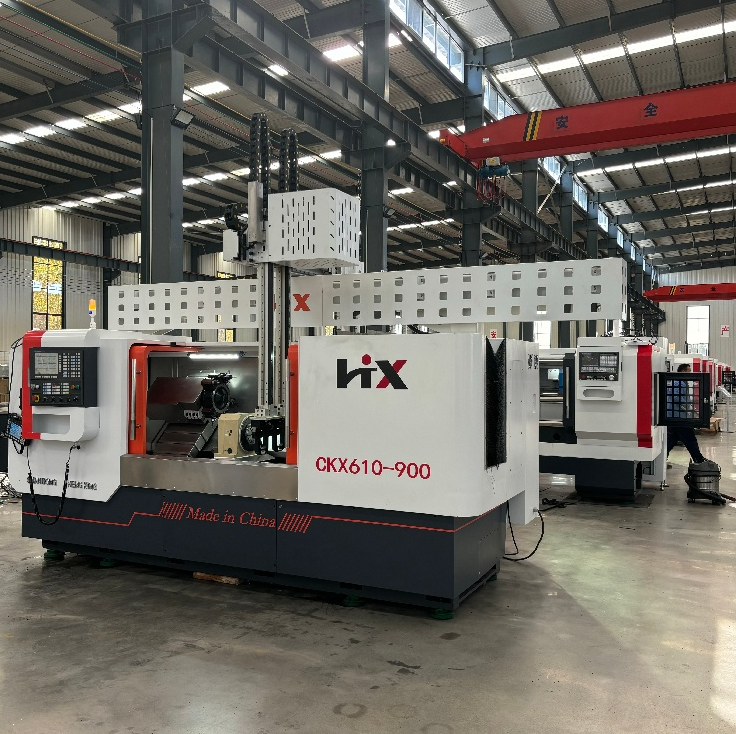
الأسباب الحقيقية التي تجعل ماكينة صينية للدوران باستخدام التحكم العددي الحاسوبي تظهر مرارًا وتكرارًا في ورش العمل.
إذا قمتَ بالمرور على أي ورشة عمل متوسطة الحجم في الولايات المتحدة أو أوروبا هذه الأيام، فهناك احتمال معقول أن ترى ماكينة صينية للدوران باستخدام التحكم العددي الحاسوبي موضوعة جنبًا إلى جنب مع وحدة يابانية أو ألمانية تحمل علامة تجارية معروفة. وهذا ليس صدفةً. كما أنه لا يتعلّق بالسعر وحسب. فعلى مدى العقد الماضي، ضاقت الفجوة في جودة التصنيع بين ماكينات الأدوات الآلية الصينية من الطراز الرفيع وماكينات نظيراتها الدولية، وبطريقةٍ ذات مغزى في بيئة العمل الفعلية، وليس فقط على ورقة المواصفات التقنية.
يَجِبُ فَهْمُ هَذَا التَّحَوُّلِ، وَخَاصَّةً إِذَا كُنْتَ تُقَيِّمُ شِرَاءً رَأْسَ مَالٍ لِعَمَلِيَّاتٍ تَتَعَلَّقُ بِالْمَحَوْرَاتِ أَوْ مُكَوِّنَاتِ الأُسْطُوانَاتِ أَوْ وَظَائِفِ الْقَلْبِ عَلَى نِطَاقٍ كَبِيرٍ. وَمَا يَتْبَعُ هَذَا هُوَ نَظْرَةٌ وَاقِعِيَّةٌ إِلَى الْعَوَامِلِ الْحَقِيقِيَّةِ الَّتِي تُحَفِّزُ هَذَا الْقَرَارَ، مَدْعُومَةٌ بِالتَّجْرِبَةِ الْمَيْدَانِيَّةِ فِي الْمَصَانِعِ لَيْسَ بِالادِّعَاءَاتِ الْمَوْضُوعَةِ فِي الْكُتَيِّبَاتِ الدَّعَائِيَّةِ.
مَا يَفْعَلُهُ التَّرْتِيبُ ذُو الْمَحَوْرَيْنِ فِعْلِيًّا لِأَزْمِنَةِ الدَّوْرَةِ
أَكْبَرُ فَرْقٍ هِيكَلِيٍّ بَيْنَ مِكِينَةِ خَرْطِ الـCNC الْقِيَاسِيَّةِ وَالْمِكِينَةِ الْحَدِيثَةِ ذَاتِ الْمَحَوْرَيْنِ أَوِ الْمِكِينَةِ ذَاتِ الطَّرَفَيْنِ لَيْسَ فِي نِظَامِ التَّحَكُّمِ. بَلْ هُوَ فِي طَرِيقَةِ حَرَكَةِ الْقِطْعَةِ دَاخِلَ مَجَالِ الْعَمَلِ. فَعَلَى مِكِينَةِ الْخَرْطِ الْوَاحِدَةِ الْمَحُورِ، يُنْهَى تَشْغِيلُ طَرَفٍ وَاحِدٍ، ثُمَّ تَخْرُجُ الْقِطْعَةُ، وَتُقَلَّبُ، وَتُثَبَّتُ مَرَّةً أُخْرَى، وَبَعْدَ ذَلِكَ يُنْهَى تَشْغِيلُ الطَّرَفِ الثَّانِي. وَيُسَبِّبُ هَذَا الْقَلْبُ مَشْكِلَتَيْنِ: ضَيَاعُ الزَّمَنِ وَضَيَاعُ التَّمَاثُلِ الدَّائِرِيِّ.
تُلغي التهيئة ذات المحرّاكين المزدوجين عملية التقليب. وبمجرد تثبيت القطعة المراد تشغيلها، يمكن تشغيل طرفيها في وقتٍ واحدٍ غالبًا، باستخدام مجموعات أدوات مختلفة لأداء عمليات مختلفة. فعلى سبيل المثال، بالنسبة لعمود الأسطوانة الذي يحتاج إلى محور داعم في أحد الطرفين وقسم مُخَرَّط في الطرف الآخر، فهذا يعني إعدادًا واحدًا بدلًا من إعدادين. ويظل الانطباق المحوري أكثر دقةً لأن القطعة لا تغادر أبدًا محور المحرّاك. وفي مشروع إعادة بناء معدات التعدين في منطقة الغرب الأوسط العُليا، خفضت ورشة عمل تستخدم آلات ذات محرّاكين مزدوجين عدد قضبان الأسطوانات الهيدروليكية من عملية تتطلب جهازين وثلاثة عمال إلى جهاز واحد وعامل واحد فقط. وانخفض زمن الدورة بنسبة تقارب ٣٨٪، لكن المكاسب الأكبر كانت في معدل الهدر، الذي انخفض من ٤,١٪ إلى أقل من ١,٥٪، وذلك لأن مشكلة سوء المحاذاة في العملية الثانية اختفت تمامًا.
هذه النوعية من المكاسب لا تظهر في مقارنة أسعار بسيطة، لكنها تظهر بالتأكيد في بيان الأرباح والخسائر الشهري.
الدقة والصلابة: حيث لحقت التصنيعات الصينية بهذا المستوى
توجد فرضية قديمة مفادها أن الآلات الصينية أخف وزنًا وأقل صلابةً، وبالتالي فهي أقل دقةً على مدى إنتاج طويل. وكان ذلك منطقيًّا قبل خمسة عشر عامًا. أما اليوم، فلم يعد ذلك منطقيًّا، على الأقل ليس في جميع الحالات.
وقد اعتمدت الشركات المصنِّعة الصينية الأفضل عدة ممارسات تتناول مسألة الصلابة مباشرةً. فعلى سبيل المثال، تمرُّ قواعد التشغيل (bed castings) بعملية تبريد ثانية (second quenching)، مما يُخفِّف الإجهادات الداخلية ويقلِّل التشوه على المدى الطويل. كما أصبح استخدام المحامل والبراغي الكروية (ballscrews) والتوجيهات الخطية (linear guides) المستوردة من مورِّدين معروفين أمرًا شائعًا حتى في النماذج متوسطة المستوى. والنتيجة هي آلة تحافظ على الدقة طوال وردية العمل الكاملة، وليس فقط في أول عشر قطع.
وتوضِّح مقارنة سريعة الفروق الحقيقية بين هذه الأنواع:
| ميزة | جهاز تحكم رقمي حاسوبي صيني ثنائي المغزل (Dual-Spindle CNC) نموذجي | جهاز تحكم رقمي حاسوبي ياباني من الفئة المبتدئة نموذجي | جهاز تحكم رقمي حاسوبي ألماني عالي الجودة نموذجي |
|---|---|---|---|
| بناء القاعدة (Bed construction) | حديد مسبوك مع عملية تبريد ثانية (Cast iron, second quenching) | حديد مسبوك مُخفَّف الإجهادات (Cast iron, stress-relieved) | خرسانة بوليمرية أو حديد مسبوك (Polymer concrete or cast iron) |
| مصدر محمل المغزل | مستورد (NSK، SKF، إلخ.) | داخلي أو مستورد | داخلي عالي الجودة |
| خيارات التحكم | GSK، Kaindi، Fanuc | Fanuc، Mitsubishi | Siemens، Heidenhain |
| وقت الإعداد للقطعة ذات الطرفين | تثبيت واحد، كلا الطرفين | عادةً ما يتطلب تثبيتين | عادةً ما يتطلب تثبيتين |
| مؤشر السعر النسبي | 1.0 | 2.4 | 4.1 |
الاستنتاج ليس أن الآلة الصينية تتفوق على الآلة الألمانية في كل فئة. فهذا غير صحيح. لكن بالنسبة لغالبية عمليات التشغيل بالدوران في قطاعات التعدين وطاقة الرياح وأجزاء السيارات والآلات الزراعية، فإن سقف الدقة مرتفعٌ بما يكفي بحيث تصبح مهارة المشغل والمعدات المستخدمة أكثر أهميةً من بلد المنشأ للآلة.
التكلفة الخفية لتدوير الأداة مقابل تدوير القطعة المراد تشغيلها
هذه نقطة تقنية غالبًا ما تُهمَل. ففي العديد من التصاميم القديمة للمخارط، تدور الأداة حول قطعة العمل الثابتة. وهذا يناسب الأشكال الهندسية البسيطة، لكنه يُدخل خطأً طرديًّا يتزايد مع سرعة المحور الرئيسي. أما عندما تدور قطعة العمل بدلًا من ذلك، فتبقى الأداة ثابتةً بينما تدور القطعة حول محورها الخاص. وبذلك يصبح التمركز الدقيق متعلقًا بجودة محامل المحور الرئيسي وإعادة تكرار القابض، وليس بموضع برج الأدوات.
بالنسبة للأجزاء مثل الأكمام والبطانات والمحاور الطويلة، هذه الفروقة ليست نظريةً بحتةً. فلقد أبلغ موردٌ لمكونات طاقة الرياح في تكساس، يستخدم آلات تعمل بتدوير قطعة العمل، عن تحقيقه دقةً مقدارها ٠٫٠٠٠٦ إنش في الانحراف الكلي (TIR) على أسطح المحاور التي تستند إليها المBearings دون الحاجة إلى عملية صقل ثانوية. وهذا لا يُعد ادعاءً بأن كل ورشةٍ قادرةٌ على تحقيق هذه الدقة. فالنتيجة تعتمد على نوع المادة وأدوات التصنيع وإدارة الحرارة. لكنها تُظهر أن الحد الأقصى لهذه الدقة أعلى مما يفترضه كثيرٌ من المشترين.
أما المقابل لهذا التحسّن فهو أن تصاميم آلات تدوير قطعة العمل أقل مرونةً في بعض عمليات التشغيل بالطحن. فإذا تطلّب العمل تنفيذ عددٍ كبيرٍ من عمليات الحفر العرضي أو التشغيل بالطحن ضمن نفس الإعداد، فقد تظل الآلة التي تعمل بتدوير الأداة مع أدوات تشغيل نشطة الخيار الأنسب. ولذلك فإن التقييم الصادق أهم من التوصيات العامة غير المبنية على تحليل دقيق.
لماذا تغيّر الأتمتة وعمليات التحميل/التفريغ معادلة العمالة؟
تشغيل آلة واحدة من قِبل شخصٍ واحد ليس خيالاً. بل هو ممارسة قياسية في مراكز التشغيل الدوراني الصينية المُهيَّأة جيدًا والمزوَّدة بأنظمة تحميل وتفريغ تلقائية. والمفتاح لا يكمن فقط في الأتمتة ذاتها، بل في مدى انسجامها مع نظام التحكم وميكانيكية نقل القطع.
أنظمة التحكم من شركات GSK وKaindi وFanuc كلُّها خيارات شائعة على هذه الآلات. وتتميَّز أنظمة Fanuc بأعلى درجة من الإلمام بها لدى المشغلين الغربيين، ما يقلِّل من وقت التدريب. أما أنظمة GSK وKaindi فهي منتشرة على نطاق واسع في آسيا ولها سجلٌّ قويٌّ في الإنتاج عالي الحجم. وغالبًا ما يعود الاختيار إلى ما إذا كانت الورشة تمتلك بالفعل بيئة عمل قائمة على أنظمة Fanuc، أو ما إذا كانت مستعدة لتدريب مشغليها على واجهة مختلفة.
توفيرات العمالة حقيقية، لكنها تتطلب حسابًا صادقًا. ويمكن لعاملٍ واحدٍ أن يشرف على ثلاث أو أربع آلاتٍ إذا كانت أوقات الدورة كافيةً والنقل الآلي للأجزاء موثوقًا به. أما إذا كانت أوقات الدورة قصيرةً أو تكررت أعطال آلية التحميل، فإن الميزة في تقليل العمالة تزول تمامًا. وأفضل الآلات التي تعمل في هذا النموذج هي تلك المزودة بنظام تحميل آلي متين ونظام تحكم يُظهر رموز عطل واضحة دون الحاجة إلى استدعاء فني صيانة.
سلسلة التوريد والدعم: السؤال الذي يطرحه الجميع
أكثر الاعتراضات شيوعًا على شراء ماكينة صينية لتشغيل المعادن بالتحكم العددي (CNC) ليست مرتبطة بالماكينة نفسها، بل بما يحدث عند تعطلها. ففترات الانتظار الطويلة لقطع الغيار، وندرة فنيي الخدمة، والعوائق اللغوية في الدعم الفني كلها مخاوف مشروعة.
تحسَّنت الوضعية تحسُّنًا كبيرًا. فحاليًّا، تحتفظ كبرى شركات البناء الصينية بقطع الغيار الشائعة المستهلكة في مستودعات إقليميَّة، كما ازدادت شبكات الخدمة التابعة لأطراف ثالثة في أمريكا الشمالية وأوروبا. وتتميَّز الآلات الخاضعة للتحكم من قِبل شركة فانوك في هذا السياق، لأن نظام التحكم فيها مطابق تمامًا لنظام التحكم الذي يتقنه فنيو الخدمة الغربيون بالفعل.
ومع ذلك، لا تزال عملية التحقُّق الدقيق ضرورية. فيجب على المشتري أن يتحقَّق من توافر قطع الغيار المحدَّدة الخاصة بالنموذج المعني، وأن يطلب مراجع من ورش عمل تقع في نفس المنطقة، وأن يتأكد مما إذا كان المورِّد يمتلك شريك خدمة محليًّا أم يقدِّم دعمًا عن بُعد فقط. والآلات نفسها موثوقةٌ فعلًا، لكن الموثوقية لا تعني بالضرورة غياب أي توقُّف عن التشغيل.
ما الذي ينبغي البحث عنه عند تقييم آلة صينية لتشغيل المعادن بالدوران
ليست جميع آلات التدوير الصينية متساوية الجودة. فالفروق في الجودة أوسع نطاقًا مما تجده بين العلامات التجارية اليابانية أو الألمانية. وهذا يعني أن عملية التقييم تتطلَّب عنايةً أكبر، لا أقل.
عددٌ قليلٌ من المرشِّحات العملية:
اسأل عن عملية صب السرير. والانزلاق الثاني يُعَدّ مؤشّرًا ذا دلالة على الاستقرار طويل الأمد.
أكّد مصدر محامل المغزل والبراغي الكروية والإرشادات الخطية. فالقطع المستوردة من العلامات التجارية المعروفة تُعَدّ إشارة إيجابية.
اطلب قطع اختباري باستخدام مادتك ومتطلبات التسامح الخاصة بك. فقد يتصرّف جهازٌ يحافظ على التسامح عند الألومنيوم بشكل مختلف عند الفولاذ ٤١٤٠.
تحقّق من توافق نظام التحكم مع برمجيات الورشة الحالية ومدى إلمام المشغلين به.
تحقّق كتابيًّا من أوقات التوريد المُتوقَّعة للقطع الغيار والتزامات الدعم الفني.
الهدف ليس العثور على أرخص جهاز، بل العثور على الجهاز الذي يناسب طبيعة العمل والمشغلين والبنية التحتية للدعم المتاحة في المنطقة.
لِلْعَمَليَّاتِ الَّتي تَتطلَّبُ تَشغيلَ أَدَواتٍ مَزدَوَجَةِ المِحورِ أَو تَشغيلَ طَرَفَيْنِ بِكفاءَةٍ عالِيَةٍ وَدِقَّةٍ وَتَكلُفَةٍ مُنخَفِضَةٍ، وَضَعَتْ شَركَةُ هِنغْشينغْ لِلصِّناعاتِ الثَّقيلَةِ سِلسِلَةً مُنتَجاتٍ مُصمَّمَةً خُصُوصًا لِهذِهِ الغايَةِ. وَقَد طَوَّرَتِ الشَّركَةُ بِشَكلٍ مُستَقلٍّ مَخارِطَ تَحكُّمٍ عَدَديٍّ آليَّةً كامِلَةً مَزدَوَجَةَ الرَّأسِ، وَآلاتِ حَفرٍ مَزدَوَجَةَ الرَّأسِ، وَآلاتِ التَّشغيلِ المَزدَوَجَةِ الجَانِبَينِ لِتَشغيلِ مَحورَاتِ الأَدَوارِ وَالأنابيبِ وَالغِلافَاتِ وَمَجْموعَةٍ مِنْ أَجزَاءِ المَحارِيرِ. وَبِما يَزيدُ عَنْ عِشرينَ عامًا مِنْ خِبرَةِ التَّصنيعِ وَتَركيزٍ عَلى التَّصاميمِ عاليَةِ الصلابةِ وَالكفاءَةِ، تُوفِّرُ شَركَةُ هِنغْشينغْ لِلصِّناعاتِ الثَّقيلَةِ مَعدَّاتٍ لِقِطاعاتِ التعدينِ وَطاقَةِ الرِّياحِ وَالطَّاقَةِ الجَديدَةِ وَأَجزاءِ المَركَباتِ وَالآلاتِ الزِّراعيَّةِ، تَركِّزُ هذِهِ المَعدَّاتُ عَلى النَّتائِجِ العمليَّةِ فِي مَكانِ العَمَلِ بَدلًا مِنَ التَّفاخُرِ بِالمُعطياتِ الفَنِّيَّةِ فَقط.
فهرس المحتويات
- الأسباب الحقيقية التي تجعل ماكينة صينية للدوران باستخدام التحكم العددي الحاسوبي تظهر مرارًا وتكرارًا في ورش العمل.
- مَا يَفْعَلُهُ التَّرْتِيبُ ذُو الْمَحَوْرَيْنِ فِعْلِيًّا لِأَزْمِنَةِ الدَّوْرَةِ
- الدقة والصلابة: حيث لحقت التصنيعات الصينية بهذا المستوى
- التكلفة الخفية لتدوير الأداة مقابل تدوير القطعة المراد تشغيلها
- لماذا تغيّر الأتمتة وعمليات التحميل/التفريغ معادلة العمالة؟
- سلسلة التوريد والدعم: السؤال الذي يطرحه الجميع
- ما الذي ينبغي البحث عنه عند تقييم آلة صينية لتشغيل المعادن بالدوران
