
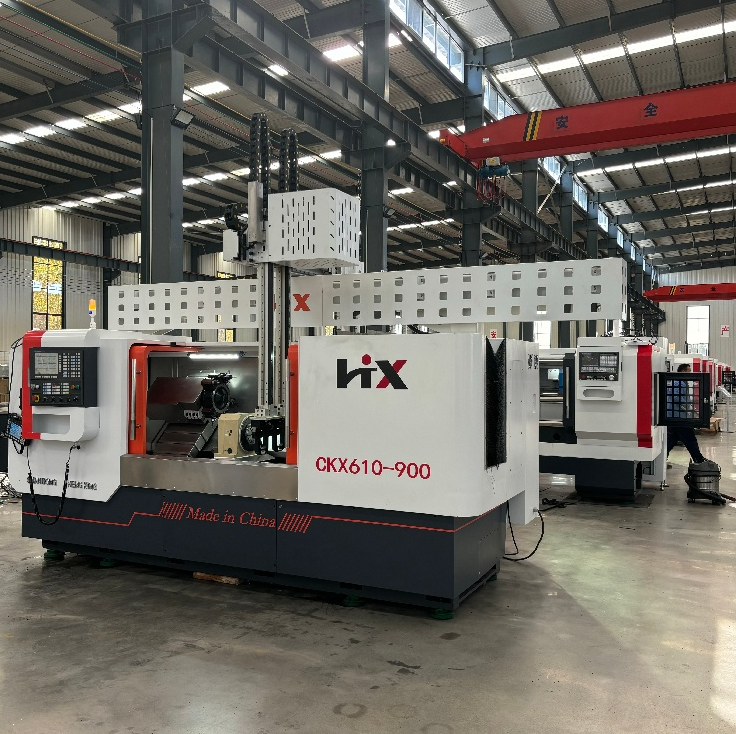
De virkelige grunnene til at en kinesisk CNC-sveivemaskin stadig dukker opp på verkstedsgulvene
Gå gjennom et hvilket som helst mellomstort verksted i USA eller Europa i dag, og det er en god sjanse for at du vil se en kinesisk CNC-sveivemaskin plassert rett ved siden av en merkevaremaskin fra Japan eller Tyskland. Det er ingen tilfeldighet. Og det handler ikke bare om pris. I løpet av det siste tiåret har avstanden i byggekvalitet mellom toppmodeller av kinesiske verktøyautomater og deres internasjonale motstykker blitt mindre – på en måte som faktisk betyr noe på verkstedsgulvet, ikke bare på en spesifikasjonsliste.
Endringen er verdt å forstå, spesielt hvis du vurderer en kapitalinvestering i akselarbeid, rullekomponenter eller dreiearbeid i stor mengde.
Hva en dobbeltspindeloppstilling faktisk gjør for syklustider
Den største strukturelle forskjellen mellom en standard CNC-dreiemaskin og en moderne dobbeltspindel- eller dobbeltendsmaskin er ikke kontrollsystemet. Det er hvordan delen beveger seg gjennom arbeidsområdet. På en konvensjonell enkeltspindeldreiemaskin bearbeides én ende først, delen tas ut, snus, gjeninnspennes og så bearbeides den andre enden. Denne snuingen fører til to problemer: tapt tid og tap av senterlighet.
En dobbeltspindel-konfigurasjon eliminerer behovet for å vende arbeidsstykket. Når arbeidsstykket er spent inn, kan begge endene bearbeides samtidig, ofte med ulike verktøysett som utfører ulike operasjoner. For en rulleaksel som trenger et leiekulde på den ene enden og et gjert avsnitt på den andre betyr dette én oppstilling i stedet for to. Senterligheten forblir strengere, fordi delen aldri forlater spindelaksen. I et prosjekt for gjenoppbygging av utvinningsteknologi i Upper Midwest reduserte en verksteddrift med dobbeltspindel-maskiner en familie hydrauliske sylinderrør fra en prosess med to maskiner og tre operatører til én maskin og én operatør. Sykeltiden sank med omtrent 38 prosent, men den største gevinsten var reduksjonen i avfallsrate, som falt fra 4,1 prosent til under 1,5 prosent – fordi problemet med feiljustering i den andre operasjonen forsvant helt.
Det er den typen gevinst som ikke vises i en enkel pris-sammenligning, men som absolutt vises i den månedlige resultatregnskapet (P&L).
Presisjon og stivhet: Der kinesiske byggeprosesser har innhentet
Det finnes en gammel antakelse om at kinesiske maskiner er lettere, mindre stive og derfor mindre nøyaktige over lange produksjonsløp. Det var rettferdig for femten år siden. Det er ikke rettferdig nå, i hvert fall ikke generelt.
De bedre kinesiske produsentene har adoptert flere praksiser som direkte tar opp spørsmålet om stivhet. Sengstøpninger gjennomgår en annen slukkeprosess, som fjerner indre spenninger og reduserer langsiktig deformasjon. Importerte lager, kuleganger og lineære veiledere fra kjente leverandører er nå vanlige selv på modeller i mellomklassen. Resultatet er en maskin som holder toleranser gjennom en hel skift, ikke bare på de første ti delene.
En rask sammenligning hjelper til å illustrere hvor de reelle forskjellene ligger:
| Egenskap | Typisk kinesisk CNC-maskin med dobbeltspindel | Typisk innfallsmodell av japansk CNC | Typisk high-end tysk CNC |
|---|---|---|---|
| Sengkonstruksjon | Støpejern, andre slukkeprosess | Støpejern, spenningsavlastet | Polymerbetong eller støpejern |
| Spindlelagerkilde | Importert (NSK, SKF osv.) | Egenprodusert eller importert | Egenprodusert premium |
| Styringsalternativer | GSK, Kaindi, Fanuc | Fanuc, Mitsubishi | Siemens, Heidenhain |
| Oppsettstid for to-endet del | Én fastspenning, begge ender | To oppsett er vanlig | To oppsett er vanlig |
| Relativ prisindeks | 1.0 | 2.4 | 4.1 |
Poengten er ikke at en kinesisk maskin slår en tysk maskin i alle kategorier. Det gjør den ikke. Men for det meste av dreiearbeid i gruvedrift, vindenergi, bilkomponenter og landbruksmaskiner er presisjonsgrensen høy nok til at operatørferdigheter og verktøy betyr mer enn maskinens opprinnelsesland.
Den skjulte kostnaden ved verktøyrotasjon kontra arbeidsstykkerotasjon
Dette er et teknisk poeng som ofte blir slått vekk. Mange eldre dreiebenkdesign roterer verktøyet rundt et stasjonært arbeidsstykke. Det fungerer bra for enkle geometrier, men det innfører en sentripetal feil som øker med spindelhastigheten. Når arbeidsstykket i stedet roterer, forblir verktøyet fast, og delen spinner rundt sin egen akse. Senterlighet avhenger da av kvaliteten på spindellager og gjentagbarheten til spennbordet, ikke posisjoneringen av verktøytårnet.
For deler som buks, innsatsringer og lange aksler er denne forskjellen ikke bare teoretisk. En leverandør av vindenergikomponenter i Texas som bruker maskiner med roterende arbeidsstykke rapporterte å oppnå 0,0006 tommer TIR på lageraksler uten sekundær slipesluttbehandling. Dette er ikke en påstand om at alle verksteder vil nå dette nivået. Det avhenger av materiale, verktøy og termisk styring. Men det viser at taket er høyere enn mange kjøpere antar.
Kompromisset er at konstruksjoner med roterende arbeidsstykke er mindre fleksible for visse fræsingsoperasjoner. Hvis en jobb krever mye tverrboring eller fræsing i samme oppsett, kan en maskin med roterende verktøy og aktivt verktøy fortsatt være den beste løsningen. En ærlig vurdering er viktigere enn generelle anbefalinger.
Hvorfor automatisering og lasting/lossing endrer arbeidskraftregnestykket
Én person som styrer flere maskiner er ikke en fantasi. Det er standardpraksis på velkonfigurerte kinesiske dreieanlegg med automatisk lasting og lossing. Nøkkelen er ikke bare automatiseringen i seg selv, men hvor godt den integreres med kontrollsystemet og deloverføringsmekanismen.
GSK-, Kaindi- og Fanuc-kontroller er alle vanlige alternativer på disse maskinene. Fanuc er mest kjent for vestlige operatører, noe som reduserer opplæringstiden. GSK og Kaindi brukes mye i Asia og har et sterkt spor av høyvolumproduksjon. Valget avhenger ofte av om verkstedet allerede har et Fanuc-økosystem eller er villig til å gjennomføre opplæring på et annet grensesnitt.
Arbeidsbesparelsene er reelle, men de må beregnes ærlig. En enkelt operatør kan overvåke tre eller fire maskiner hvis syklustidene er lange nok og deloverføringen pålitelig. Hvis syklustidene er korte eller lastemekanismen ofte stopper opp, forsvinner arbeidsfordelen. Maskinene som fungerer best i dette modellen er de med robust automatisk lasting og et kontrollsystem som gir tydelige feilkoder uten at det kreves en servicebesøk.
Leveranskjede og støtte: Spørsmålet alle stiller
Den vanligste innvendingen mot å kjøpe en kinesisk CNC-skruebænk er ikke knyttet til maskinen selv. Den handler om hva som skjer når noe går i stykker. Leveringstider for reservedeler, tilgjengelighet av serviceteknikere og språkbarrierer i teknisk støtte er alle gyldige bekymringer.
Situationen har forbedret seg betydelig. De største kinesiske produsentene lagrer nå vanlige slitasjedeler i regionale lager i Nord-Amerika og Europa, og tredjeparts service-nettverk har vokst i disse områdene. Maskiner med Fanuc-styring har en spesiell fordel her, siden kontrollsystemet er identisk med det vestlige serviceteknikere allerede kjenner.
Likevel er grundig vurdering fortsatt viktig. En kjøper bør bekrefte tilgjengeligheten av reservedeler for det spesifikke modellnummeret, be om referanser fra verksteder i samme region og bekrefte om leverandøren har en lokal servicepartner eller kun fjernstøtte. Maskinene selv er pålitelige, men pålitelighet er ikke det samme som null nedetid.
Hva du bør se etter når du vurderer en kinesisk CNC-skruebænk
Ikke alle kinesiske skruebænker er like gode. Kvalitetsvariasjonen er større enn blant japanske eller tyske merker. Det betyr at vurderingsprosessen må være mer nøyaktig, ikke mindre.
Noen praktiske filtre:
Spør om prosessen for støping av sengen. Andre kvensninger er en meningsfull indikator på langsiktig stabilitet.
Bekreft opprinnelsen til aksellager, kuleganger og lineære veiledere. Importerte komponenter fra kjente merker er et positivt signal.
Be om en prøveskjæring med ditt materiale og dine toleransekrav. En maskin som holder toleranser på aluminium kan oppføre seg annerledes på stål 4140.
Sjekk kompatibiliteten til kontrollsystemet med eksisterende verkstedprogrammering og operatørenes kjennskap til systemet.
Bekreft ledetidene for reservedeler og serviceavtalen skriftlig.
Målet er ikke å finne den billigste maskinen. Målet er å finne maskinen som passer arbeidsoppgaven, operatørene og den tilgjengelige støtteinfrastrukturen i regionen.
For operasjoner som krever effektiv, nøyaktig og kostnadseffektiv tospindel- eller dobbeltends-bearbeiding, har Hengxing Heavy Industry utviklet en produktlinje som nøyaktig oppfyller denne behovsbeskrivelsen. Selskapets fullt automatiserte CNC-skruemaskiner med to spindler, tospindel-boromaskiner og dobbeltsidige fresemaskiner er selvutviklede for rulleaksler, rør, buksler og en rekke akseldeler. Med mer enn to tiår med produksjonserfaring og fokus på høy stivhet og høy effektivitet leverer Hengxing Heavy Industry utstyr til gruvedrift, vindenergi, ny energi, bilkomponenter og landbruksmaskiner – utstyr som prioriterer praktiske resultater på verkstedet fremfor spektakulære spesifikasjoner på papiret.
Innholdsfortegnelse
- De virkelige grunnene til at en kinesisk CNC-sveivemaskin stadig dukker opp på verkstedsgulvene
- Hva en dobbeltspindeloppstilling faktisk gjør for syklustider
- Presisjon og stivhet: Der kinesiske byggeprosesser har innhentet
- Den skjulte kostnaden ved verktøyrotasjon kontra arbeidsstykkerotasjon
- Hvorfor automatisering og lasting/lossing endrer arbeidskraftregnestykket
- Leveranskjede og støtte: Spørsmålet alle stiller
- Hva du bør se etter når du vurderer en kinesisk CNC-skruebænk
