
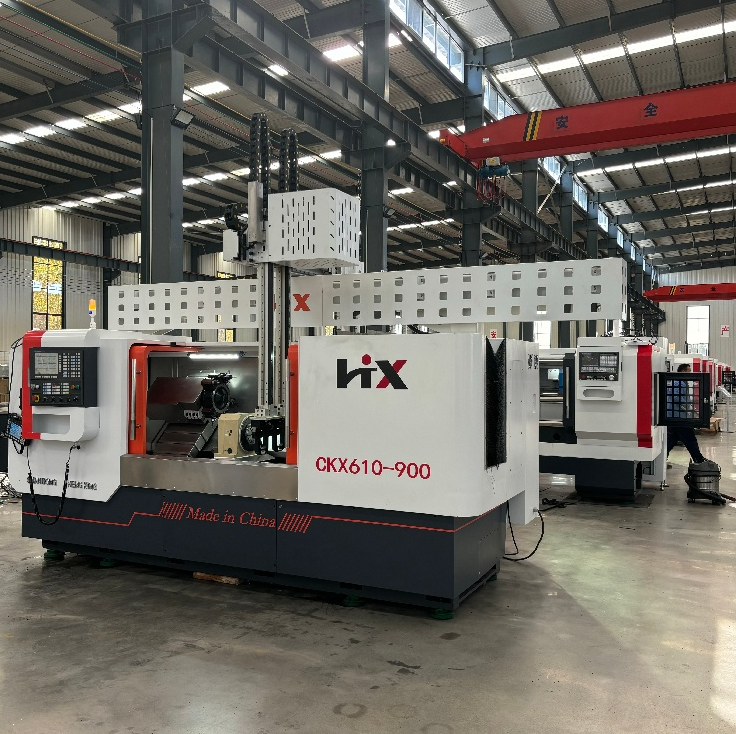
A valódi okok, amiért egy kínai CNC esztergagép egyre gyakrabban bukkan fel a műhelyek padlóján
Bármely közepes méretű szerelőműhelyben az Egyesült Államokban vagy Európában napjainkban nagy a valószínűsége, hogy egy kínai CNC esztergagépet lát a japán vagy német márkás egység mellett. Ez nem véletlen. Nem csupán az ár miatt van így. Az elmúlt tíz évben a legjobb minőségű kínai gépek és nemzetközi versenytársaik építési minősége közötti különbség olyan mértékben csökkent, amely a gyakorlatban is érzékelhető – nem csupán a műszaki adatlapon.
Ez az átmenet érdemes megérteni, különösen akkor, ha forgószárú munkákhoz, hengeralkatrészekhez vagy nagy mennyiségű esztergálási feladatokhoz tőkeberuházást tervez.
Mit is tesz valójában egy kettős orsó elrendezés a ciklusidők tekintetében
A legnagyobb szerkezeti különbség egy szokásos CNC-eszterga és egy modern kettős orsós vagy kétvégű gép között nem a vezérlőrendszer. Hanem az, ahogyan az alkatrész mozog a munkaterületen. Egy hagyományos egyszeres orsós esztergán az egyik végét megmunkálják, majd az alkatrész kikerül a gépből, megfordul, újra befogásra kerül, és csak ezután kezdődik a másik vég megmunkálása. Ez a megfordítás két problémát okoz: időveszteséget és koncentricitás-veszteséget.
A kettős orsó elrendezés megszünteti a munkadarab megfordítását. Miután a munkadarabot rögzítették, mindkét végét egyszerre lehet megmunkálni, gyakran különböző szerszámkészletekkel és különböző műveletekkel. Például egy hengerelt tengely esetében, amelynek az egyik végén csapágyfólia, a másik végén menetes rész szükséges, ez azt jelenti, hogy egyetlen beállítás elegendő két helyett. A koncentricitás szorosabb marad, mert a darab soha nem hagyja el az orsó tengelyét. Egy felső középnyugati bányászati berendezés újraépítési projektben egy olyan műhely, amely kettős orsós gépeket üzemeltetett, egy hidraulikus hengertengely-család gyártását két gépről és három munkavállalóról egy gépre és egy munkavállalóra csökkentette. A ciklusidő kb. 38 százalékkal csökkent, de a nagyobb előny a selejtarány volt, amely 4,1 százalékról kevesebb mint 1,5 százalékra csökkent, mivel a második műveletnél fellépő elmozdulási probléma teljesen eltűnt.
Ez az a fajta előny, amelyet egy egyszerű ár-összehasonlítás nem mutat meg, de a havi pénzügyi kimutatásban (P&L) feltétlenül megjelenik.
Pontosság és merevség: ahol a kínai gyártások behozták a lemaradást
Van egy régi feltevés, hogy a kínai gépek könnyebbek, kevésbé merevek, és ezért hosszabb gyártási sorozatok során kevésbé pontosak. Ez tizenöt évvel ezelőtt jogos volt. Ma már nem az, legalábbis nem minden esetben.
A jobb kínai gyártók több olyan gyakorlatot vezettek be, amelyek közvetlenül a merevségre irányulnak. Az alapöntvényeket másodszor is lehűtik, ami csökkenti a belső feszültséget és a hosszú távú deformációt. A neves szállítóktól származó importált csapágyak, golyósorsók és lineáris vezetékek ma már akár középkategóriás modelleken is gyakoriak. Az eredmény egy olyan gép, amely egy teljes műszak során is megtartja a megadott tűrést, nemcsak az első tíz alkatrész esetében.
Egy gyors összehasonlítás segít bemutatni, hol vannak a valódi különbségek:
| Jellemző | Tipikus kínai kétorsós CNC | Tipikus bejárat-szintű japán CNC | Tipikus csúcskategóriás német CNC |
|---|---|---|---|
| Alap szerkezete | Öntöttvas, másodszori lehűtés | Öntöttvas, feszültségmentesített | Polimerbeton vagy öntöttvas |
| Orsócsapágy-forrás | Importált (NSK, SKF stb.) | Helyben gyártott vagy importált | Helyben gyártott prémium minőségű |
| Irányítási lehetőségek | GSK, Kaindi, Fanuc | Fanuc, Mitsubishi | Siemens, Heidenhain |
| Kétvégű alkatrész beállítási ideje | Egy befogás, mindkét vég | Tipikusan két beállítás | Tipikusan két beállítás |
| Relatív árindex | 1.0 | 2.4 | 4.1 |
A lényeg nem az, hogy egy kínai gép minden kategóriában felülmúlja a német gépet. Ez nem így van. De a bányászatban, a szélenergiában, az autóipari alkatrészek gyártásában és a mezőgazdasági gépekben végzett forgácsolási munkák túlnyomó többségéhez a pontossági korlát elég magas ahhoz, hogy az operátor képessége és a szerszámok fontosabbak legyenek, mint a gép gyártási országa.
A szerszámforgatás és a munkadarab-forgatás rejtett költsége
Ez egy technikai szempont, amelyet gyakran figyelmen kívül hagynak. Sok régi esztergagép-modell a szerszámot forgatja egy álló munkadarab körül. Ez egyszerű geometriák esetén jól működik, de centrifugális hibát okoz, amely a főorsó fordulatszámmal növekszik. Ha helyette a munkadarab forog, a szerszám mozdulatlan marad, és a darab saját tengelye körül forog. A koncentricitás így a főorsó csapágyainak minőségétől és az összefogó ismétlőképességétől függ, nem pedig a szerszámtorony pozícionálásától.
Olyan alkatrészeknél, mint a hüvelyek, csapágygyűrűk és hosszú tengelyek, ez a különbségtétel nem pusztán elméleti. Egy texasi szélerőmű-alkatrész-szállító, amely munkadarab-forgatásos gépeket üzemeltet, arról számolt be, hogy csapágyfelületeken 0,0006 hüvelyk (TIR) rezgéskorláttal dolgozott anélkül, hogy másodlagos köszörülésre lett volna szükség. Ez nem azt jelenti, hogy minden gyártó elérné ezt az értéket. A teljesítmény függ az anyagtól, a szerszámoktól és a hőkezeléstől. Ugyanakkor ez mutatja, hogy a lehetséges felső határ magasabb, mint amit sok vevő feltételez.
A kompromisszum az, hogy a munkadarab-forgatásos konstrukciók bizonyos marási műveletek esetén kevésbé rugalmasak. Ha egy feladat sok keresztfúrást vagy ugyanazon a beállításon végzett marást igényel, akkor egy élő szerszámos, szerszám-forgatásos gép továbbra is jobb választás lehet. A tisztességes, objektív értékelés fontosabb, mint az általános, mindenre vonatkozó ajánlások.
Miért változtatja meg az automatizálás és a betöltés/kibillentés a munkaerő-egyenletet
Egy személy több gép kezelése nem fantáziálás. Ez a szokásos gyakorlat jól konfigurált kínai esztergagépeken, amelyek automatikus betáplálással és kiürítéssel rendelkeznek. A kulcs nem csupán az automatizálás maga, hanem az is, mennyire jól integrálódik a vezérlőrendszerrel és az alkatrészátadó mechanizmussal.
A GSK, a Kaindi és a Fanuc vezérlők mindegyike gyakori választás ezeken a gépeken. A Fanuc a legismertebb a nyugati munkavállalók körében, így csökkenti a képzési időt. A GSK és a Kaindi széles körben használatos Ázsiában, és erős teljesítménytörténete van nagy tételszámú gyártásban. A választás gyakran attól függ, hogy a műhely már rendelkezik-e Fanuc-ökoszisztémával, vagy hajlandó-e más felületen képezni a dolgozókat.
A munkaerő-megtakarítás valóságos, de őszintén kell kiszámítani. Egyetlen műszaki szakember három vagy négy gépet is kezelhet, ha a ciklusidők elég hosszúak és a alkatrészátadás megbízható. Ha a ciklusidők rövidek, vagy a betöltő mechanizmus gyakran elakad, a munkaerő-előny eltűnik. A legjobban ebben a modellben működő gépek azok, amelyek rendelkeznek erős automatikus betöltő rendszerrel és olyan vezérlőrendszerrel, amely egyértelmű hibakódokat jelenít meg anélkül, hogy szervizhívásra lenne szükség.
Ellátási lánc és támogatás: A kérdés, amit mindenki feltesz
A leggyakoribb kifogás egy kínai CNC esztergagép vásárlása ellen nem magával a géppel kapcsolatos. Hanem azzal, mi történik, ha valami meghibásodik. A cserealkatrészek szállítási ideje, a szerviztechnikusok elérhetősége és a nyelvi akadályok a műszaki támogatásban mind jogos aggodalmak.
A helyzet lényegesen javult. A főbb kínai gyártók most már gyakori kopóalkatrészeket tartanak készleten régiós raktáraikban, és Észak-Amerikában és Európában bővült a harmadik fél által üzemeltetett szervizhálózat. A Fanuc-vezérelt gépek ebben a tekintetben külön előnyösek, mivel vezérlőrendszerük megegyezik a nyugati szerviztechnikusok által már jól ismert rendszerrel.
Ugyanakkor a gondos eljárás továbbra is fontos. A vevőnek ellenőriznie kell az adott modell alkatrész-elérhetőségét, hivatkozásokat kérnie kell azon üzletektől, amelyek ugyanabban a régióban működnek, valamint meg kell erősítenie, hogy a szállító rendelkezik-e helyi szervizpartnerral, vagy csupán távoli támogatást nyújt. Maguk a gépek megbízhatóak, de a megbízhatóság nem azonos a nulla leállási idővel.
Mit érdemes figyelni egy kínai CNC esztergagép értékelésekor
Nem minden kínai esztergagép egyformán jó minőségű. A minőségi skála szélesebb, mint amit a japán vagy német márkák esetében találnánk. Ez azt jelenti, hogy az értékelési folyamatnak még óvatosabbnak kell lennie, nem kevésbé.
Néhány gyakorlati szűrő:
Kérdezze meg a ágy öntési folyamatát. A második hűtés hosszú távú stabilitás fontos mutatója.
Erősítse meg a szerszámtartó csapágyak, golyósorsók és lineáris vezetékek forrását. A ismert márkákból származó importált alkatrészek pozitív jelet jelentenek.
Kérjen próbavágást az Ön anyagával és tűréshatáraival. Egy gép, amely alumíniumon tartja a tűrést, másképp viselkedhet 4140-es acélon.
Ellenőrizze a vezérlőrendszer kompatibilitását a műhely meglévő programozási rendszerével és az operátorok ismereteivel.
Írásban ellenőrizze a pótalkatrészek szállítási idejét és a szervizválaszra vonatkozó kötelezettségvállalásokat.
A cél nem a legolcsóbb gép megtalálása. Hanem az a gép kiválasztása, amely illeszkedik a feladathoz, az operátorokhoz és a régióban elérhető támogatási infrastruktúrához.
Azokhoz a műveletekhez, amelyek hatékony, pontos és költséghatékony kétorsós vagy kétvégű megmunkálást igényelnek, a Hengxing Heavy Industry éppen erre a célra építette fel termékcsaládját. A cég teljesen automatizált, kétfejes CNC-esztergáit, kétfejes fúrógépeit és kétoldali marógépeit – hengerelt tengelyekre, csövekre, hüvelyekre és egyéb tengelyalkatrészekre – önállóan fejlesztették. Több mint húsz évnyi gyártási tapasztalattal és a nagy merevségű, magas hatékonyságú tervezésre helyezett hangsúlyozott figyelemmel a Hengxing Heavy Industry bányászati, szélenergia-, új energia-, autóalkatrész- és mezőgazdasági gépek szektoraiban olyan berendezéseket kínál, amelyek a gyakorlati gyártósori eredményeket helyezik előtérbe a műszaki adatlapon szereplő túlzott jellemzők helyett.
Tartalomjegyzék
- A valódi okok, amiért egy kínai CNC esztergagép egyre gyakrabban bukkan fel a műhelyek padlóján
- Mit is tesz valójában egy kettős orsó elrendezés a ciklusidők tekintetében
- Pontosság és merevség: ahol a kínai gyártások behozták a lemaradást
- A szerszámforgatás és a munkadarab-forgatás rejtett költsége
- Miért változtatja meg az automatizálás és a betöltés/kibillentés a munkaerő-egyenletet
- Ellátási lánc és támogatás: A kérdés, amit mindenki feltesz
- Mit érdemes figyelni egy kínai CNC esztergagép értékelésekor
