
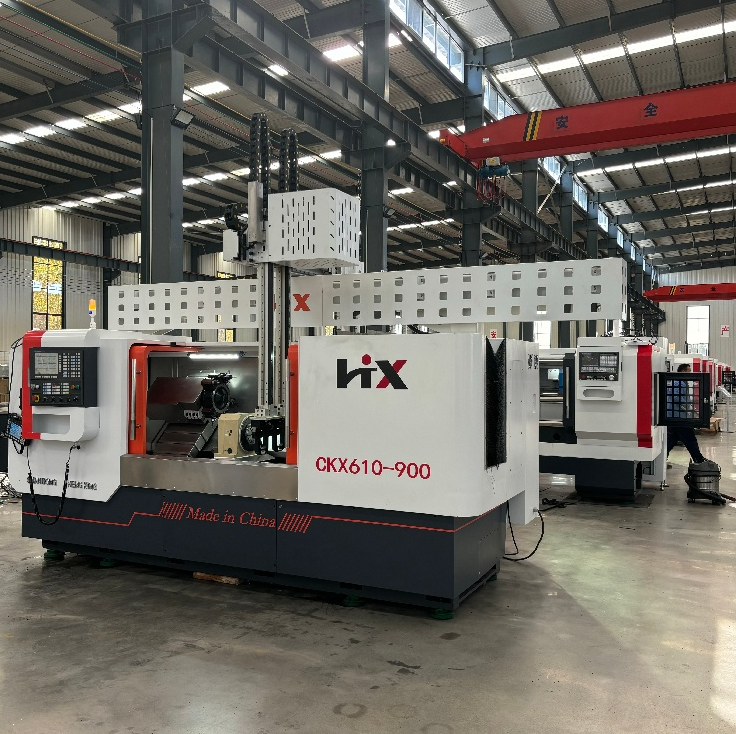
Кытайдын CNC бургулоочу машинасы дүкөндөрдүн полдарында неге даайым көрүнүп турат?
Бүгүнкү күндө АКШ же Европадагы орточо өлчөмдөгү ишканалардын бирине кирсеңиз, япондук же немис бренддүү бир машина менен катар кытайдын CNC бургулоочу машинасын көрүшүңүз мүмкүн. Бул кездейсоо эмес. Бул жөн гана баа менен да байланышкан эмес. Өткөн он жыл ичинде кытайдын жогорку сапаттуу станокторунун жана алардын халыкаралык үлгүлөрүнүн ортосундагы сапат аралыгы техникалык спецификацияларда гана эмес, дүкөндүн полдорунда да маанилүү түрдө жакшырган.
Бул өзгөрүштү түшүнүү маанилүү, айрыкча эгер сиз валдарды, ролик компоненттерди же көп көлөмдүү бургулоочу иштерди иштетүү үчүн капиталдык сатып алуу тууралуу чечим кабыл алып жатсаңыз. Төмөндөгүлөр — брошюралардагы убадалар эмес, дүкөндүн полдорундагы тажрыйба негизинде чечим кабыл алууга таасир этүүчү факторлорго негизделген түшүнүктүү талдоо.
Цикл узактыгы үчүн эки ортодан турган жайгашуу чындыгында эмне кылат
Стандарттык CNC токарь станогу менен заманбап эки ортодон турган же эки учу бар машинанын ичиндеги ири структуралык айырмачылык башкаруу системасы эмес. Бул бөлүк иштөө аймагында кандай жылышат. Конвенциялык бир ортодон турган токарь станогунда бир учун иштетишет, бөлүк чыгат, айланат, кайра чукташат, андан кийин экинчи учун иштетишет. Бул айлануу эки проблема тудурат: убакыт жоголот жана концентрикалык жоголот.
Эки ортогоналдуу орнотулган башкаруу түрү иштетилген детальдын айлантылышын жок кылат. Деталь бекитилгеннен кийин, анын эки учу бир убакта иштелет, негизинен ар түрлүү инструменттер менен ар түрлүү операциялар аткарылат. Бир учуна подшипник үчүн журнал, экинчи учуна резьба бөлүгү керек болгон роликтүрдүн осун иштетүү үчүн бул эки орнотулган процесс ордуна бир гана орнотулган процессти камтыйт. Деталь спиндельдин огунан чыкпагандыктан, концентричностук татаалыраак сакталат. Жогорку орто-батыш районундагы бир кен техникасын кайра жасоо долбоорунда, эки ортогоналдуу спиндельдүү станоктордо иштеген цех гидравликалык цилиндрдин стерженьдеринин бир тобун иштетүү үчүн эки станок жана үч оператордон бир станок жана бир операторго келтирген. Цикл узактыгы дээрлик 38 процентке төмөндөгөн, бирок ичинде иштетилген детальдардын курамында кемчиликтүүлүк көрсөткүчү 4,1 проценттен 1,5 проценттен төмөнкү деңгээлге төмөндөгөн — бул иштетилген детальдардын кемчиликтүүлүгүнүн негизги себеби болгон экинчи операциядагы чыбыктуулук толугу менен жок болгон.
Бул түрдөгү артташылыш жөнөкөй баа салыштыруусунда көрүнбөйт, бирок айлык пайдадан зарылдык (P&L) табылганда мурдунан тартып толугу менен көрүнөт.
Тактык жана катуулук: Кытайлык өндүрүштөр кайда жетишкен
Байыркы түшүнүк бар, анда кытай машиналары жеңил, катуу эмес жана узак мөөнөттүү өндүрүштүн убагында аныктап чыгарууда төмөнкү сапатта болот. Бул он беш жыл мурун туура болгон. Бирок азыр бул туура эмес, по крайней мере, бардык учурда эмес.
Кытайдын жакшы өндүрүшчүлөрү катуулукту туура түзөтүүгө багытталган бир нече практиканы кабыл алышты. Түптөрдүн чоюп токутулушу экинчи жолу сууга салынат, бул ичиндеги кернеэни жоготуп, узак мөөнөттүү деформацияны азайтат. Белгилүү поставщиктерден импорттолгон подшипниктер, шарлык винттар жана сызыктуу нускалар азыр орточо деңгээлдеги моделдерде да кеңири таралган. Натыйжада машина бир толук смена боюнча тактыкты сактап, биринчи он буюмда гана эмес.
Тез салыштыруу чынайы айырмалар кайда жайгашканын көрсөтүп берет:
| Мүнөз | Кытайдын типтүү эки шпиндельдүү ЧНБ машинасы | Япониянын типтүү кирүү деңгээлиндеги ЧНБ машинасы | Германиянын типтүү жогорку деңгээлдеги ЧНБ машинасы |
|---|---|---|---|
| Түп конструкциясы | Чоюн темир, экинчи сууга салуу | Чоюн темир, кернеэни жоготуу | Полимер бетон же чоюн темир |
| Осьтун подшипниктарынын баштапкы чыганагы | Импорттолгон (NSK, SKF ж.б.) | Өзүнчө же импорттолгон | Өзүнчө жогорку сапаттуу |
| Башкаруу опциялары | GSK, Kaindi, Fanuc | Fanuc, Mitsubishi | Siemens, Heidenhain |
| Эки учу бар деталь үчүн орнотуу убактысы | Бир гана бекитүү, эки учу да | Адатта эки орнотуу | Адатта эки орнотуу |
| Салыштырмалуу баа индекси | 1.0 | 2.4 | 4.1 |
Негизги ой – бул кытай машинасы немис машинасынан ар бир салада жакшыраак иштейт деген эмес. Ал ошондой эмес. Бирок казандардын, шамал энергиясынын, автомобиль бөлүктөрүнүн жана айыл чарба техникасынын көпчүлүк бороздолоо иштеринде тактык чеги жетиштүү түрдө жогорку, ошондуктан оператордун квалификациясы жана куралдар машинасынын чыгыш өлкөсүнө караганда маанилүүрөөк.
Куралдын айлануусу менен детальдын айлануусунун жашырын чыгымы
Бул техникалык нюанс көпчүлүк учурда унутулуп калат. Көптөгөн эски токарь станокторунун конструкцияларында курал туруктуу деталь айланып турганда айланат. Бул жөнөкөй геометриялар үчүн жакшы иштейт, бирок бул айлануу жылдамдыгына жараша өсүп барган ценртепеталдык ката киргизет. Эгер деталь өзү айланса, курал туруктуу калат жана бөлүк өз огунун айланасында айланат. Концентрикалык спинделинин подшипниктеринин сапатына жана патрондун кайталануучулугуна байланыштуу болот, куралдын револьвер башынын орнуна эмес.
Колдуктар, буштагылар жана узун валдар сыяктуу бөлүктөр үчүн бул айырмалоо академиялык эмес. Техас штатындагы ветрянка энергиясынын компоненттерин тааныган поставщик иштеген деталь-айлануучу машиналарда подшипник журналдарында кошумча сүртүү операциясын колдонбогондо 0.0006 дюйм TIR (толук чыбыктык ортосу) чыгарган. Бул ар бир цех ошол көрсөткүчкө жетет деп даа таанытпайт. Ал материалга, куралга жана термалдык башкарууга байланыштуу. Бирок ал көпчүлүк сатып алуучулардын ойлогондон жогору деңгээлде чеги бар экенин көрсөтөт.
Алмашуу болуп саналган нерсе – деталь-айлануучу конструкциялар белгилүү бир фрезерлоо операциялары үчүн татаалыраак. Эгер иште бир нече тескери бургулоо же бирдей орнотуда фрезерлоо керек болсо, жаш куралдары бар курал-айлануучу машина дагы да жакшыраак таанылат. Жалпы тавыштардан гөрө караганда чындыкка ылайык баалоо маанилүү.
Неге автоматташтыруу жана жүктөө/чыгаруу эмгек теңдештигин өзгөртөт
Бир киши бир нече машина иштетүү — бул фантазия эмес. Бул автоматтык жагынан жүктөлүү жана чыгарылышы үчүн жакшы конфигурацияланган кытайлык бургулоочу борборлордо стандартдык практика. Негизги нерсе — бул автоматташтыруу гана эмес, башкаруу системасы менен детальдарды которуу механизмине канчалык жакшы интеграцияланганы.
Бул машиналарда GSK, Kaindi жана Fanuc башкаруу системалары кеңири колдонулат. Fanuc Западтагы операторлор үчүн эң таанымал, бул окутуу убактысын кыскартат. GSK жана Kaindi Азияда кеңири колдонулат жана жогорку көлөмдөгү өндүрүштө надёждуу натыйжаларга жетишкен. Тандоо көпчүлүк учурда цехта Fanuc экосистемасы дагы бар же башка интерфейс боюнча окутуу үчүн даяр болгондугуна байланыштуу.
Эмгек чыгымдарында үнөмдөлөт чындык, бирок ал таза эсептелүүгө тиеш. Цикл узактыгы жетиштүү узун болгондо жана детальдарды көчүрүү надёждуу болгондо, бир оператор үч же төрт машина менен иштей алат. Эгер цикл узактыгы кыска болсо же жүктөө механизми жышыраак тосулса, эмгек чыгымдарында үнөмдөлөт жоголот. Бул моделде эң жакшы иштеген машиналар — надёждуу автоматтык жүктөөгө жана сервис чакырууга тапшырылбаганда да ачык айып коддорун көрсөтүүчү башкаруу системасына ээ болгон машиналар.
Жеткирүү тизмеги жана колдоо: Ар ким турган суроо
Кытайлык CNC токарь машинасын сатып алууга каршылыктын эң көп таралган себеби машина өзү тууралуу эмес. Ал — нече болгондо нерсе бузулганда не болоору тууралуу. Запчасттардын жеткирүү мөөнөтү, сервис техниктеринин болушу жана техникалык колдоодо тилдик тоскоолдуктар — бардыгы да түшүнүктүү кабыл алынуучу кайгылар.
Абал көпчүлүк иштеген. Негизги кытай куруучулары азырда жергиликтүү складдарда жалпы колдонулган ташыгыч бөлүктөрдү сактап турат, ал эми Түндүк Америка жана Европада үчүнчү тараптын сервис тармактары өсүп келет. Фанук менен башкарылган машиналардын бул жерде белгилүү артыкчылыгы бар, анткени башкаруу системасы батыштагы сервис техниктери тарабынан дагы иштетилген системага окшош.
Бирок, толук изилдөө дагы да маанилүү. Сатып алуучу конкреттүү модельдин бөлүктөрүнүн болушуна ишенип, ошол аймактагы дүкөндөрдөн көрсөтмөлөрдү сурашып, поставщиктин жергиликтүү сервис сергети бар же жөнөкөй удалёндук колдоо гана бар экендигин текшерүү керек. Машиналар өзүлөрү надёждуу, бирок надёждуулук — бул нөл токтоо убактысы деген эмес.
Кытай CNC токарь машинасын баалаганда кайсы нерселерге көңүл бургуу керек
Бардык кытай токарь машиналары бирдей эмес. Сапатынын диапазону япондук же немис бренддери арасындагыдан кеңүрөөк. Бул ошондой эле баалоо процесси тагы да тез-тез, а не аз көңүл бургуу керек дегенди билдирет.
Бир нече практикалык фильтрлер:
Төштүн куймак процесси жөнүндө сураңыз. Экинчи суутуруу узак мөөнөттүү туруктуулуктун маанилүү көрсөткүчү.
Осьтун подшипниктеринин, шардык винттердин жана сызыктык нускалардын баштапкы чыгышын тастыктаңыз. Белгилүү брендерден импорттолгон компоненттер оң белги.
Сиздин материалыңыз жана сиздин тактык талаптарыңыз менен сынама кесүүнү талап кылыңыз. Алюминийде тактыкты сактаган машина 4140 болотунда башкача иштейт.
Башкаруу системасынын дүкөндөгү программалоо жана операторлордун тааныштыгы менен совместимдүүлүгүн текшерип көрүңүз.
Запас бөлүктөрдүн жеткилүүлүк мөөнөтүн жана жазууда кызмат көрсөтүүнүн жоопкерчилигин тастыктаңыз.
Максат эң арзан машинаны табуу эмес. Максат - ишке, операторлорго жана аймакта бар колдоо инфраструктурасына ылайык келген машинаны табуу.
Иштетүүлөрдүн иштетүүсү үчүн эффективдүү, так жана чыгымдарды эсепке алган дуо-спиндель же эки учу бар тегерек иштетүүнү талап кылган учурда, Хэнсинг Тяжелый Индустрия компаниясы ошол талапка ылайык продукциялык линияны түзгөн. Компаниянын толугу менен автоматташтырылган эки баштуу ЧПУ токарь станоктору, эки баштуу бургулоочу станоктору жана эки жактуу фрезерлоочу станоктору роликтүрдүн осколору, трубалар, муфталар жана башка осколор үчүн өзүнчө иштелип чыгарылган. Эки он жылдан ашык өндүрүш тажрыйбасы жана жогорку катуулуктун, жогорку эффективдүүлүктүн дизайндарына басым жасап, Хэнсинг Тяжелый Индустрия компаниясы минералдык казылуу, шамал энергиясы, жаңы энергия, автомобиль бөлүктөрү жана айыл чарба техникасы секторлоруна техниканы тааныштырат, бул техника техникалык спецификациялардын жогорку деңгээлине карабастан, практикалык цех натыйжаларына басым жасайт.
Мазмундук көрсөткүч
- Кытайдын CNC бургулоочу машинасы дүкөндөрдүн полдарында неге даайым көрүнүп турат?
- Цикл узактыгы үчүн эки ортодан турган жайгашуу чындыгында эмне кылат
- Тактык жана катуулук: Кытайлык өндүрүштөр кайда жетишкен
- Куралдын айлануусу менен детальдын айлануусунун жашырын чыгымы
- Неге автоматташтыруу жана жүктөө/чыгаруу эмгек теңдештигин өзгөртөт
- Жеткирүү тизмеги жана колдоо: Ар ким турган суроо
- Кытай CNC токарь машинасын баалаганда кайсы нерселерге көңүл бургуу керек
