
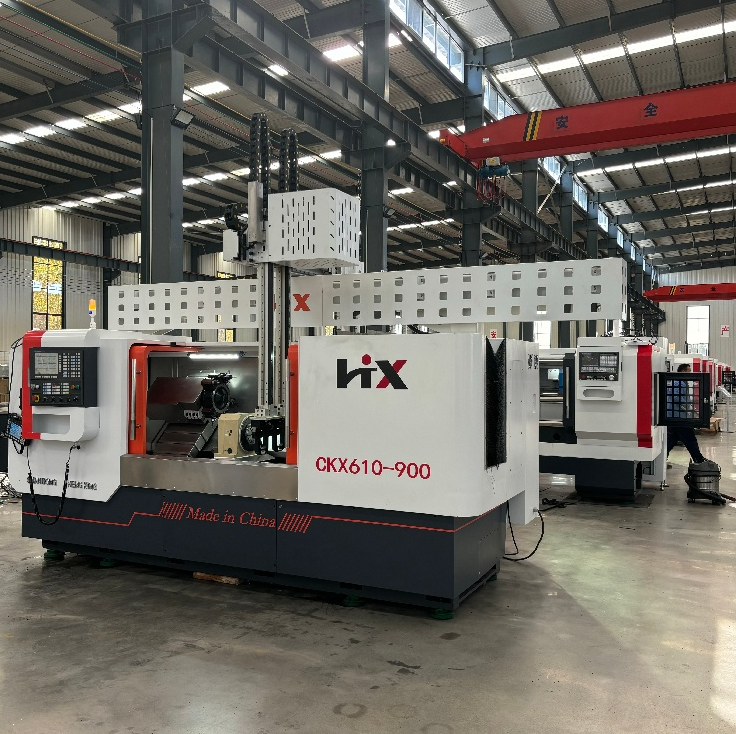
دلایل واقعی حضور مکرر ماشین تراش سیانسی چین در کارگاهها
اگر امروزه به هر کارگاه تولیدی متوسطی در ایالات متحده یا اروپا سر بزنید، شانس خوبی وجود دارد که ماشین تراش سیانسی چین را دقیقاً کنار یک دستگاه ژاپنی یا آلمانی با نام تجاری مشخص ببینید. این اتفاق تصادفی نیست. و تنها مربوط به قیمت نیز نیست. در دههٔ گذشته، شکاف کیفیت ساخت بین بهترین ماشینآلات ابزار چینی و رقبای بینالمللی آنها در زمینههایی که در محیط عملیاتی اهمیت دارد — نه صرفاً در صفحهٔ مشخصات فنی — بهطور قابلتوجهی کاهش یافته است.
این تغییر ارزش درک آن را دارد، بهویژه اگر قصد خرید سرمایهای برای کار روی محورها، اجزای غلتکی یا عملیات برش حجم بالا داشته باشید. آنچه در ادامه آمده، نگاهی واقعبینانه به عوامل واقعی مؤثر بر تصمیمگیری است که بر اساس تجربهٔ عملی در محل کار و نه ادعاهای برُشورها ارائه شده است.
تأثیر واقعی چیدمان دو مهرهای بر زمان چرخه
بزرگترین تفاوت ساختاری بین یک دستگاه تراش CNC استاندارد و یک دستگاه مدرن دو مهرهای یا دوسره، سیستم کنترل نیست؛ بلکه نحوهٔ حرکت قطعه در فضای کار است. در یک دستگاه تراش معمولی تک مهرهای، یک سر قطعه ماشینکاری میشود، سپس قطعه خارج میشود، برعکس میشود، دوباره در گیره قرار میگیرد و سپس سر دیگر آن ماشینکاری میشود. این عمل برعکس کردن دو مشکل ایجاد میکند: اتلاف زمان و از دست رفتن هممرکزی.
پیکربندی دو مغزلی، نیاز به چرخاندن قطعه را از بین میبرد. پس از اینکه قطعه در جای خود محکم شد، هر دو سر آن بهطور همزمان ماشینکاری میشوند، که اغلب با مجموعههای ابزار متفاوت و برای انجام عملیاتهای متفاوت انجام میشود. برای یک محور غلتشی که یک سر آن نیازمند سطح یاتاقانگیری و سر دیگرش نیازمند برش ر threads است، این امر به معنای انجام کار در یک تنظیم (Setup) بهجای دو تنظیم است. هممحوری دقیقتر باقی میماند، زیرا قطعه هرگز از محور مغزل خارج نمیشود. در یک پروژه بازسازی تجهیزات معدنی در منطقه بالایی غرب میانهٔ ایالات متحده، یک کارگاه که از ماشینهای دو مغزلی استفاده میکرد، فرآیند ماشینکاری گروهی از میلههای سیلندر هیدرولیکی را از دو ماشین و سه اپراتور به یک ماشین و یک اپراتور کاهش داد. زمان چرخه حدود ۳۸ درصد کاهش یافت، اما مزیت بزرگتر، نرخ ضایعات بود که از ۴٫۱ درصد به کمتر از ۱٫۵ درصد رسید، زیرا مشکل عدم همترازی در عملیات دوم کاملاً از بین رفت.
این نوع بهبودی است که در مقایسهٔ سادهٔ قیمتی نمایان نمیشود، اما قطعاً در صورت سود و زیان ماهانه نمایان میگردد.
دقت و سفتی: جایی که ساختهای چینی به سطح جهانی رسیدهاند
فرض قدیمی این است که ماشینهای چینی سبکتر، کمتر سفت هستند و بنابراین در تولید بلندمدت دقیقتر نیستند. این فرض پانزده سال پیش منصفانه بود. اما امروزه دیگر منصفانه نیست، حداقل نه بهطور کلی.
تولیدکنندگان برتر چینی روشهای متعددی را پذیرفتهاند که مستقیماً به سفتی ماشین میپردازند. بدنههای ریختهگری از فرآیند دوم آبدهی عبور میکنند که تنشهای داخلی را کاهش داده و تغییر شکل بلندمدت را کم میکند. یاتاقانها، پیچهای گلولهای و راهنمایهای خطی وارداتی از تأمینکنندگان شناختهشده اکنون حتی در مدلهای میانی نیز رایج هستند. نتیجه این است که ماشین تلرانس را در طول یک شیفت کامل حفظ میکند، نه فقط در ده قطعهٔ اول.
مقایسهٔ سریعی به ما کمک میکند تا جایگاه واقعی تفاوتها را درک کنیم:
| ویژگی | CNC دو-مغزلی معمولی چینی | CNC ژاپنی سطح ورودی معمولی | CNC آلمانی سطح بالا معمولی |
|---|---|---|---|
| ساختار بدنه | آهن ریختهگری، آبدهی دوم | آهن ریختهگری، بدون تنش | بتن پلیمری یا آهن ریختهگری |
| منبع یاتاقان مغزل | وارداتی (NSK، SKF و غیره) | داخلی یا وارداتی | برند داخلی با کیفیت بالا |
| گزینههای کنترل | GSK، Kaindi، Fanuc | Fanuc، Mitsubishi | Siemens، Heidenhain |
| زمان راهاندازی برای قطعه دوسر | یکبار درگیرسازی، هر دو سر | معمولاً دو بار راهاندازی | معمولاً دو بار راهاندازی |
| شاخص نسبی قیمت | 1.0 | 2.4 | 4.1 |
نتیجهگیری این نیست که یک دستگاه چینی در همهی زمینهها از یک دستگاه آلمانی بهتر است. اینطور نیست. اما برای اکثر کارهای رندهکاری در صنایع معدن، انرژی بادی، قطعات خودرو و ماشینآلات کشاورزی، سقف دقت به اندازهای بالا است که مهارت اپراتور و ابزار دقیقتر از کشور سازندهی دستگاه اهمیت دارد.
هزینهی پنهان چرخش ابزار در مقابل چرخش قطعهی کار
این یک نکتهی فنی است که اغلب نادیده گرفته میشود. در بسیاری از طراحیهای قدیمی تراشکاری، ابزار حول قطعهی ثابت میچرخد. این روش برای اشکال ساده مناسب است، اما خطای مرکزگرا ایجاد میکند که با افزایش سرعت محور اصلی رشد میکند. اما وقتی قطعهی کار میچرخد و ابزار ثابت میماند، قطعه حول محور خود میچرخد. هممرکزی بستگی به کیفیت یاتاقانهای محور اصلی و تکرارپذیری گیره دارد، نه به موقعیتیابی برج ابزار.
برای قطعاتی مانند سوکتها، واشرهای استوانهای و شفتهای بلند، این تمایز صرفاً نظری نیست. تأمینکنندهای از قطعات انرژی باد در تگزاس که از ماشینهای چرخشی قطعه کار استفاده میکند، گزارش داده است که بدون عملیات سنگزنی ثانویه، میتواند دقت ۰٫۰۰۰۶ اینچ TIR را روی یاتاقانهای شفت حفظ کند. این ادعا نیست که هر کارگاهی به این رقم دست یابد؛ بلکه این رقم بستگی به جنس ماده، ابزارها و مدیریت حرارتی دارد. اما نشان میدهد سقف عملکرد بالاتر از آنچه بسیاری از خریداران فرض میکنند است.
جبران این مزیت این است که طراحیهای مبتنی بر چرخش قطعه کار برای برخی عملیات فرزکاری انعطافپذیری کمتری دارند. اگر یک کار نیازمند حفر عرضی زیاد یا فرزکاری گسترده روی یک تنظیم واحد باشد، شاید ماشین فرز با چرخش ابزار و ابزارهای زنده همچنان گزینهی مناسبتری باشد. ارزیابی صادقانه اهمیت بیشتری از توصیههای کلی دارد.
چرا اتوماسیون و بارگیری/بارگذاری معادلهی نیروی کار را تغییر میدهند
اجرای همزمان چند دستگاه توسط یک نفر رویایی نیست. این روش در مراکز ماشینکاری چرخشی چینی که بهدرستی پیکربندی شدهاند و دارای سیستمهای بارگیری و تخلیه خودکار هستند، روشی استاندارد است. نکته اصلی تنها خودکارسازی نیست، بلکه نحوه ادغام مناسب آن با سیستم کنترل و مکانیزم انتقال قطعات است.
سیستمهای کنترل GSK، Kaindi و Fanuc همگی گزینههای رایجی برای این دستگاهها هستند. Fanuc آشناترین سیستم برای اپراتوران غربی است که این امر زمان آموزش را کاهش میدهد. GSK و Kaindi در آسیا بهطور گسترده استفاده میشوند و سابقه قویای در تولید انبوه دارند. انتخاب اغلب به این بستگی دارد که آیا کارگاه قبلاً زیرساختهای Fanuc را دارد یا حاضر است برای یادگیری رابط متفاوتی آموزش ببیند.
صرفهجویی در نیروی کار واقعی است، اما باید بهصورت صادقانه محاسبه شود. اگر زمان چرخهها بهاندازهکافی طولانی باشد و انتقال قطعات قابلاطمینان باشد، یک اپراتور میتواند سه یا چهار دستگاه را نظارت کند. اگر زمان چرخهها کوتاه باشد یا مکانیزم بارگذاری بهطور مکرر گیر کند، مزیت نیروی کار از بین میرود. دستگاههایی که در این مدل بهترین عملکرد را دارند، دستگاههایی هستند که دارای سیستم خودکار بارگذاری مستحکم و سیستم کنترلی هستند که کدهای خطای واضحی ارائه میدهد و نیازی به تماس با تکنسین پشتیبانی ندارند.
زنجیره تأمین و پشتیبانی: پرسشی که همه میپرسند
رایجترین اعتراض علیه خرید دستگاههای چرخشی CNC چینی مربوط به خود دستگاه نیست، بلکه مربوط به آنچه پس از خرابی اتفاق میافتد است. زمانهای تحویل قطعات یدکی، دسترسی به تکنسینهای خدمات فنی و موانع زبانی در پشتیبانی فنی همگی نگرانیهای مشروعی هستند.
وضعیت بهطور قابلتوجهی بهبود یافته است. سازندگان بزرگ چینی اکنون قطعات شایع سایشی را در انبارهای منطقهای موجود میکنند و شبکههای خدماتی شخص ثالث در آمریکای شمالی و اروپا گسترش یافتهاند. دستگاههای کنترلشده توسط فانوک در این زمینه مزیت خاصی دارند، زیرا سیستم کنترل آنها با سیستمی که تکنسینهای خدماتی غربی قبلاً با آن آشنا هستند، یکسان است.
با این حال، انجام بررسی دقیق و مسئولانه همچنان اهمیت دارد. خریدار باید دسترسی به قطعات مدل خاص را تأیید کند، از کارگاههای موجود در همان منطقه مراجعهنامه دریافت کند و اطمینان حاصل کند که تأمینکننده شریک خدماتی محلی دارد یا تنها از راه دور پشتیبانی میشود. خود دستگاهها قابلاطمینان هستند، اما قابلیت اطمینان یعنی عدم توقف کامل.
مواردی که باید هنگام ارزیابی دستگاه تراش CNC چینی بررسی شوند
همه دستگاههای تراش چینی از نظر کیفیت یکسان نیستند. دامنه تغییرات کیفیت در این دستگاهها گستردهتر از آن است که در برندهای ژاپنی یا آلمانی مشاهده میشود. این بدان معناست که فرآیند ارزیابی نیازمند دقت بیشتری است، نه کمتر.
چند فیلتر عملی:
در مورد فرآیند ریختهگری بستر سؤال کنید. عملیات سردکردن دوم نشانهای معنادار از پایداری بلندمدت است.
منشأ یاتاقانهای شفت، پیچهای گلولهای و راهنمایهای خطی را تأیید کنید. استفاده از اجزای وارداتی از برندهای شناختهشده نشانهای مثبت است.
درخواست بریدن آزمایشی با مادهٔ خود و با در نظر گرفتن محدودیتهای دقت مورد نیاز خود را دهید. دستگاهی که در برش آلومینیوم دقت لازم را حفظ میکند، ممکن است در برش فولاد ۴۱۴۰ رفتار متفاوتی داشته باشد.
سازگاری سیستم کنترل با برنامهنویسی موجود در کارگاه و آشنایی اپراتورها را بررسی کنید.
زمان تأمین قطعات یدکی و تعهدات نوشتاری در زمینهٔ پاسخدهی خدمات فنی را تأیید کنید.
هدف این نیست که ارزانترین دستگاه را پیدا کنید؛ بلکه هدف یافتن دستگاهی است که با نوع کار، اپراتورها و زیرساختهای پشتیبانی موجود در منطقه سازگان دارد.
برای عملیاتی که نیازمند ماشینکاری دقیق، کارآمد و مقرونبهصرفه با دو مهره یا دو سر هستند، صنایع سنگین هنگشینگ خط تولیدی را دقیقاً بر این اساس طراحی کرده است. این شرکت دستگاههای تراش CNC کاملاً خودکار با دو سر، دستگاههای متهزنی با دو سر و دستگاههای فرز دوطرفه را بهصورت مستقل برای محورهای غلطکی، لولهها، جعبهها و انواع قطعات محوری توسعه داده است. با بیش از دو دهه تجربه در تولید و تمرکز بر طراحیهایی با سفتی و بازدهی بالا، صنایع سنگین هنگشینگ تجهیزاتی را عرضه میکند که برای بخشهای معدن، انرژی بادی، انرژیهای تجدیدپذیر، قطعات خودرو و ماشینآلات کشاورزی بهکار میرود و نتایج عملی در محیط کارگاه را بر برتریهای نظری در صفحات مشخصات فنی ارجح میداند.
فهرست مطالب
- دلایل واقعی حضور مکرر ماشین تراش سیانسی چین در کارگاهها
- تأثیر واقعی چیدمان دو مهرهای بر زمان چرخه
- دقت و سفتی: جایی که ساختهای چینی به سطح جهانی رسیدهاند
- هزینهی پنهان چرخش ابزار در مقابل چرخش قطعهی کار
- چرا اتوماسیون و بارگیری/بارگذاری معادلهی نیروی کار را تغییر میدهند
- زنجیره تأمین و پشتیبانی: پرسشی که همه میپرسند
- مواردی که باید هنگام ارزیابی دستگاه تراش CNC چینی بررسی شوند
