
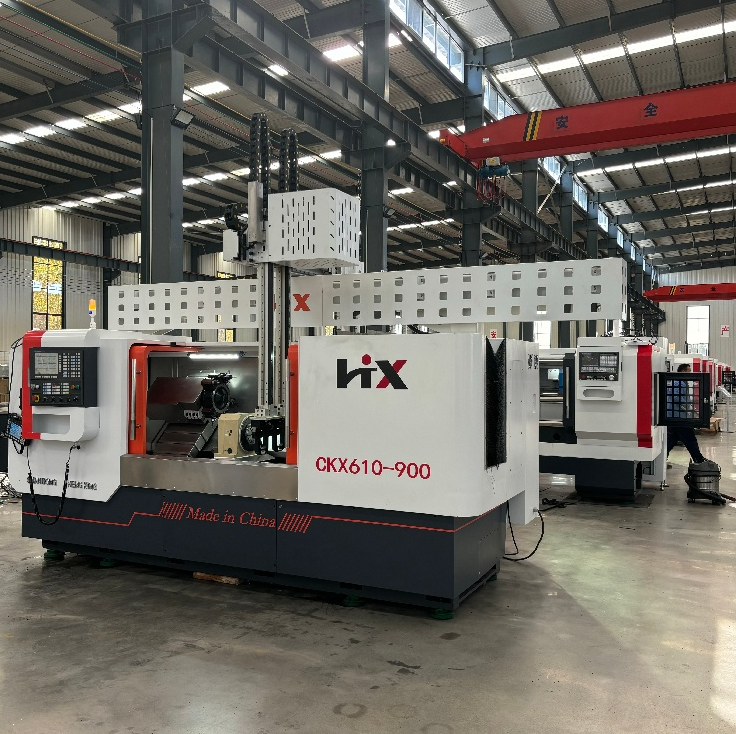
De verkliga anledningarna till att en kinesisk CNC-svarvmaskin ständigt dyker upp på verkstadsplanerna
Gå in i vilken mellanstor verkstad som helst i USA eller Europa idag, och det finns en god chans att du ser en kinesisk CNC-svarvmaskin sitta precis bredvid en japansk eller tysk märkesmaskin. Det är ingen slump. Det handlar inte heller bara om pris. Under det senaste decenniet har klyftan i byggkvalitet mellan kinesiska maskinverktyg av högsta klass och deras internationella motsvarigheter minskat på sätt som spelar roll på verkstadsplanet – inte bara på en specifikationslista.
Skiftet är värt att förstå, särskilt om du överväger en kapitalinvestering för axlarbeten, rullkomponenter eller högvolymsvändningsarbete. Vad som följer är en realistisk översikt över vad som faktiskt styr beslutet, baserad på erfarenheter från verkstaden snarare än på broschyrpåståenden.
Vad en dubbelspindel-layout faktiskt gör för cykeltider
Den största strukturella skillnaden mellan en standard-CNC-svarv och en modern dubbelspindel- eller dubbeländs-maskin är inte styrsystemet. Det är hur delen rör sig genom arbetsområdet. På en konventionell enkelspindelsvarv bearbetas först ena änden, delen tas ut, vänds, återförs i spännan och sedan bearbetas den andra änden. Denna vändning medför två problem: förlorad tid och förlorad koncentricitet.
En dubbelspindelkonfiguration eliminerar behovet av vändning. När arbetsstycket är spänt kan båda ändarna bearbetas samtidigt, ofta med olika verktygssatser som utför olika operationer. För en rullaxel som kräver en lagerjournal i ena änden och ett gängat avsnitt i den andra innebär detta en enda montering istället för två. Koncentriciteten förblir striktare eftersom delen aldrig lämnar spindelaxeln. Vid ett projekt för återbyggnad av gruvutrustning i Upper Midwest kunde ett verkstadföretag som körde dubbelspindelmaskiner minska bearbetningen av en familj hydrauliska cylinderstavar från en process med två maskiner och tre operatörer till en maskin och en operatör. Cykeltiden sjönk med cirka 38 procent, men den större fördelen var att utslagsgraden sjönk från 4,1 procent till under 1,5 procent eftersom problemet med feljustering vid den andra bearbetningsoperationen försvann helt.
Det är den typen av vinst som inte syns i en enkel prisjämförelse, men som absolut syns i den månatliga resultatredovisningen.
Precision och styvhet: där kinesiska byggen har ikappat sig
Det finns en gammal antagande att kinesiska maskiner är lättare, mindre styva och därför mindre exakta under långa produktionsserier. Det var rimligt för femton år sedan. Idag är det inte rimligt, åtminstone inte generellt.
De bättre kinesiska tillverkarna har infört flera metoder som direkt syftar till att öka styvheten. Sänggjutningar genomgår nu en andra härdningsprocess, vilket minskar inre spänningar och begränsar deformation på lång sikt. Importerade lager, kulkärnor och linjära guider från kända leverantörer är numera vanliga även på mellanmodeller. Resultatet är en maskin som behåller sin tolerans under en hel skift, inte bara vid de första tio delarna.
En snabb jämförelse hjälper till att tydliggöra var de verkliga skillnaderna ligger:
| Funktion | Typisk kinesisk tvåspindlad CNC | Typisk japansk CNC för nybörjare | Typisk tysk CNC för högpresterande applikationer |
|---|---|---|---|
| Sängkonstruktion | Gjutjärn, andra härdning | Gjutjärn, spänningsavlast | Polymerbetong eller gjutjärn |
| Källa för spindellager | Importerad (NSK, SKF, etc.) | Egen tillverkning eller importerad | Premiumprodukter från egen tillverkning |
| Styralternativ | GSK, Kaindi, Fanuc | Fanuc, Mitsubishi | Siemens, Heidenhain |
| Installeringstid för tvåändad del | En fastspänning, båda ändar | Två installationer är vanliga | Två installationer är vanliga |
| Relativt prisindex | 1.0 | 2.4 | 4.1 |
Slutsatsen är inte att en kinesisk maskin slår en tysk maskin i varje kategori. Det gör den inte. Men för den stora majoriteten av svarvning i gruvindustrin, vindenergi, bilkomponenter och jordbruksmaskiner är precisionstaket tillräckligt högt för att operatörens färdigheter och verktygen spelar en större roll än maskinens ursprungsland.
Den dolda kostnaden för verktygsrotation jämfört med arbetsstycksrotation
Här är en teknisk detalj som ofta undanskymms. Många äldre svarvdesigner roterar verktyget runt ett stillastående arbetsstycke. Det fungerar bra för enkla geometrier, men det introducerar ett centripetalt fel som ökar med spindelhastigheten. När arbetsstycket istället roterar, förblir verktyget stilla och delen snurrar kring sin egen axel. Koncentricitet blir då en funktion av kvaliteten på spindellager och upprepbarheten hos spännkloken, inte positioneringen av verktygstornet.
För delar som axelhylsor, lagerbrickor och långa axlar är denna skillnad inte teoretisk. En leverantör av vindenergikomponenter i Texas som kör maskiner med roterande arbetsstycke rapporterade att de kunde hålla 0,0006 tum TIR på lageraxlar utan någon sekundär slipningsoperation. Detta är inte ett påstående om att varje verkstad kommer att uppnå detta värde. Det beror på material, verktyg och termisk hantering. Men det visar att taket är högre än vad många köpare antar.
Kompromissen är att konstruktioner med roterande arbetsstycke är mindre flexibla för vissa fräsoperationer. Om ett uppdrag kräver mycket tvärborrning eller fräsning i samma inställning kan en maskin med roterande verktyg och liveverktyg fortfarande vara bättre lämpad. En ärlig bedömning är viktigare än generella rekommendationer.
Varför automatisering och lastning/lossning förändrar arbetsmarknadens ekvation
En person som kör flera maskiner samtidigt är inte en fantasi. Det är standardpraxis på välkonfigurerade kinesiska svarvcenter med automatisk lastning och urladdning. Nyckeln är inte bara automatiseringen i sig, utan hur väl den integreras med styrsystemet och delöverföringsmekanismen.
GSK-, Kaindi- och Fanuc-styrningar är alla vanliga alternativ på dessa maskiner. Fanuc är den mest kända för västerländska operatörer, vilket minskar utbildningstiden. GSK och Kaindi används omfattande i Asien och har en stark prestationshistorik inom högvolymsproduktion. Valet beror ofta på om verkstaden redan har ett Fanuc-ekosystem eller är villig att utbilda personal på ett annat gränssnitt.
Arbetsbesparningarna är verkliga, men de måste beräknas ärligt. En enda operatör kan övervaka tre eller fyra maskiner om cykeltiderna är tillräckligt långa och delöverföringen är pålitlig. Om cykeltiderna är korta eller om lastningsmekanismen ofta klistrar fast, försvinner arbetsfördelen. De maskiner som fungerar bäst i denna modell är de med robust automatisk beläggning och ett styrsystem som ger tydliga felkoder utan att kräva en serviceanrop.
Leveranskedja och support: Frågan som alla ställer
Den vanligaste invändningen mot att köpa en kinesisk CNC-svarvmaskin handlar inte om själva maskinen. Den handlar om vad som händer när något går sönder. Leveranstider för reservdelar, tillgänglighet av servicetekniker och språkbarriärer i teknisk support är alla berättigade bekymmer.
Situationen har förbättrats avsevärt. Stora kinesiska tillverkare lagerför nu vanliga slitage-delar i regionala förråd, och tredjeparts service-nätverk har växt i Nordamerika och Europa. Maskiner med Fanuc-styrning har ett särskilt fördelaktigt läge här, eftersom styrsystemet är identiskt med det som västerländska servicetekniker redan känner till.
Det sägs dock att noggrann granskning fortfarande är viktigt. En köpare bör verifiera tillgängligheten av reservdelar för den specifika modellen, begära referenser från verkstäder i samma region och bekräfta om leverantören har en lokal servicepartner eller endast fjärrsupport. Maskinerna själva är pålitliga, men pålitlighet är inte detsamma som noll driftstopp.
Vad att leta efter vid bedömning av en kinesisk CNC-svarvmaskin
Inte alla kinesiska svarvmaskiner är lika bra. Kvalitetsintervallet är bredare än det man finner bland japanska eller tyska märken. Det innebär att bedömningsprocessen måste vara mer noggrann, inte mindre.
Några praktiska filter:
Fråga om processen för gjutning av sängen. Andra kylningen är en meningsfull indikator på långsiktig stabilitet.
Bekräfta ursprunget för spindellager, kuglgängor och linjära guider. Importerade komponenter från kända märken är ett positivt tecken.
Begär en provsnittning med ditt material och dina toleranskrav. En maskin som håller toleranser på aluminium kan bete sig annorlunda på stål 4140.
Kontrollera kompatibiliteten för kontrollsystemet med befintlig verkstadsprogrammering och operatörernas bekantskap med systemet.
Verifiera ledtider för reservdelar och serviceansvarsförpliktelser skriftligt.
Målet är inte att hitta den billigaste maskinen. Målet är att hitta den maskin som passar arbetet, operatörerna och den tillgängliga supportinfrastrukturen i regionen.
För bearbetningsoperationer som kräver effektiv, exakt och kostnadseffektiv tvåspindlig eller dubbeländad bearbetning har Hengxing Heavy Industry utvecklat en produktlinje som exakt uppfyller dessa krav. Företagets fullt automatiserade CNC-svarv med dubbla huvuden, borrmaskiner med dubbla huvuden och fräsar för dubbel sidbearbetning är oberoende utvecklade för rullaxlar, rör, mantlar och en rad axeldelar. Med mer än två decenniers tillverknings erfarenhet och ett fokus på hög styvhet och hög effektivitet levererar Hengxing Heavy Industry utrustning till gruvindustrin, vindenergisektorn, ny energi, bilkomponentindustrin och jordbruksmaskiner – utrustning som prioriterar praktiska verkstadsresultat framför tekniska specifikationers superlativ.
Innehållsförteckning
- De verkliga anledningarna till att en kinesisk CNC-svarvmaskin ständigt dyker upp på verkstadsplanerna
- Vad en dubbelspindel-layout faktiskt gör för cykeltider
- Precision och styvhet: där kinesiska byggen har ikappat sig
- Den dolda kostnaden för verktygsrotation jämfört med arbetsstycksrotation
- Varför automatisering och lastning/lossning förändrar arbetsmarknadens ekvation
- Leveranskedja och support: Frågan som alla ställer
- Vad att leta efter vid bedömning av en kinesisk CNC-svarvmaskin
