
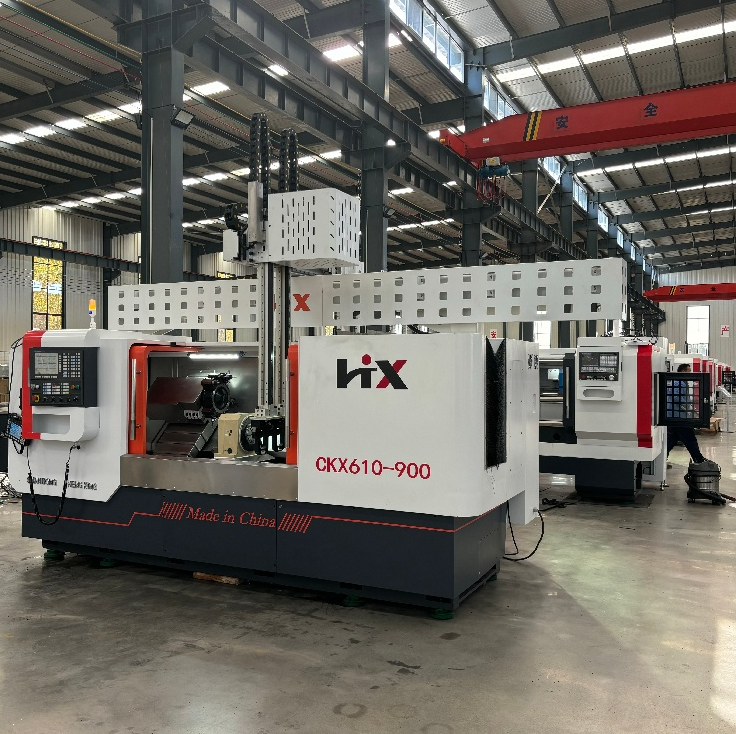
De reelle grunde til, at en kinesisk CNC-drejebænk stadig dukker op på værkstedsgulvene
Gå gennem et hvilket som helst mellemstort værksted i USA eller Europa i dag, og der er en god chance for, at du ser en kinesisk CNC-drejebænk sidde lige ved siden af en navngiven japansk eller tysk enhed. Det er ingen tilfældighed. Det handler heller ikke kun om pris. I løbet af de seneste ti år har kvalitetsforskellen mellem topkinesiske værktøjsmaskiner og deres internationale modstykker indsnævret sig på måder, der betyder noget på værkstedsgulvet – ikke kun på en specifikationsliste.
Skiftet er værd at forstå, især hvis du overvejer en kapitalinvestering i akselarbejde, rullekomponenter eller drejearbejde i stor mængde. Det følgende er en realistisk analyse af, hvad der faktisk styrer beslutningen – baseret på erfaringer fra værkstedet snarere end på brochurkrav.
Hvad en dobbeltspindelopsætning faktisk gør for cykeltiderne
Den største strukturelle forskel mellem en almindelig CNC-drejebænk og en moderne dobbeltspindel- eller dobbeltendsmaskine er ikke styresystemet. Det er, hvordan emnet bevæger sig gennem arbejdsområdet. På en konventionel enkeltspindeldrejebænk bearbejdes den ene ende først, emnet tages ud, vendes, spændes igen og derefter bearbejdes den anden ende. Denne vending skaber to problemer: tabt tid og tabt koncentricitet.
En dobbeltspindel-konfiguration eliminerer behovet for at vende arbejdsemnet. Når emnet er spændt, kan begge ender bearbejdes samtidigt – ofte med forskellige værktøjssæt, der udfører forskellige operationer. For en rulleakse, der kræver et lejejournal i den ene ende og et gevind i den anden, betyder dette én opsætning i stedet for to. Koncentriciteten forbliver mere præcis, fordi emnet aldrig forlader spindlens akse. I et projekt om genopbygning af minedriftsudstyr i Upper Midwest reducerede en værksted, der kørte dobbeltspindel-maskiner, en familie hydrauliske cylinderstænger fra en proces med to maskiner og tre operatører til én maskine og én operatør. Cykeltiden faldt med cirka 38 procent, men den største forbedring var affaldsprocenten, som faldt fra 4,1 procent til under 1,5 procent, fordi problemet med misjustering ved den anden operation forsvandt helt.
Det er den slags forbedring, der ikke fremgår af en simpel pris-sammenligning, men som absolut fremgår af den månedlige resultatopgørelse.
Præcision og stivhed: Hvor kinesiske bygninger har indhentet
Der findes en gammel antagelse om, at kinesiske maskiner er lettere, mindre stive og derfor mindre præcise over lange produktionsløb. Det var rimeligt for femten år siden. Det er ikke rimeligt i dag, i hvert fald ikke generelt.
De bedste kinesiske producenter har indført flere praksisformer, der direkte adresserer stivhed. Sengestøbninger gennemgår en anden udligningsproces, hvilket fjerner indre spændinger og reducerer langtidsskævning. Importerede lejer, kugleskruer og lineære føringssystemer fra kendte leverandører er nu almindelige, selv på mellemklassemodeller. Resultatet er en maskine, der holder tolerancerne gennem en hel skift, ikke kun på de første ti dele.
En hurtig sammenligning hjælper med at illustrere, hvor de reelle forskelle ligger:
| Funktion | Typisk kinesisk tospindlet CNC | Typisk indgangsniveau japansk CNC | Typisk high-end tysk CNC |
|---|---|---|---|
| Sengekonstruktion | Støbejern, anden udligningsproces | Støbejern, spændingsaflastet | Polymerbeton eller støbejern |
| Spindellagerkilde | Importerede (NSK, SKF osv.) | Indenlandske eller importerede | Indenlandsk premium |
| Styringsmuligheder | GSK, Kaindi, Fanuc | Fanuc, Mitsubishi | Siemens, Heidenhain |
| Opsætningstid for to-endet emne | Én fastspænding, begge ender | To opsætninger er typisk | To opsætninger er typisk |
| Relativ prisindeks | 1.0 | 2.4 | 4.1 |
Det afgørende er ikke, at en kinesisk maskine slår en tysk maskine i alle kategorier. Det gør den ikke. Men for langt de fleste drejearbejder inden for udvinding, vindenergi, bilkomponenter og landbrugsmaskiner er præcisionsgrænsen tilstrækkelig høj til, at operatørfærdigheder og værktøjer betyder mere end maskinens oprindelsesland.
De skjulte omkostninger ved værktøjsrotation versus emnerotation
Her er et teknisk punkt, der ofte overses. Mange ældre drejebænkesystemer roterer værktøjet rundt om et stationært emne. Det fungerer fint til simple geometrier, men det introducerer en centrifugal fejl, der stiger med spindelhastigheden. Når emnet i stedet roterer, forbliver værktøjet fast, og emnet drejer på sin egen akse. Koncentricitet bliver så en funktion af spindellagerkvaliteten og spændebænkens gentagelighed – ikke af værktøjsdrevets placering.
For dele som ærmer, bushinger og lange aksler er denne forskel ikke teoretisk. En leverandør af komponenter til vindenergi i Texas, der kører maskiner med roterende arbejdsemne, rapporterede en total indre runding (TIR) på 0,0006 tommer på lejekonturer uden en sekundær slibningsoperation. Det er ikke en påstand om, at alle værksteder vil opnå dette tal. Det afhænger af materiale, værktøj og termisk styring. Men det viser, at loftet er højere, end mange købere antager.
Kompromiset er, at konstruktioner med roterende arbejdsemne er mindre fleksible til bestemte fræsningsoperationer. Hvis en opgave kræver meget tværgennembohring eller fræsning i samme opsætning, kan en maskine med roterende værktøj og live-værktøj stadig være den bedste løsning. En ærlig vurdering er mere afgørende end generelle anbefalinger.
Hvorfor automation og ind-/udlæsning ændrer arbejdskraftens ligning
Én person, der betjener flere maskiner, er ikke en fantasi. Det er standardpraksis på velkonfigurerede kinesiske drejebænke med automatisk ind- og udlastning. Nøglen er ikke kun automatiseringen i sig selv, men hvor godt den integreres med styresystemet og deloverførselsmekanismen.
GSK-, Kaindi- og Fanuc-styresystemer er alle almindelige valgmuligheder på disse maskiner. Fanuc er det mest kendte for vestlige operatører, hvilket reducerer uddannelsesomfanget. GSK og Kaindi anvendes bredt i Asien og har en stærk præstationshistorik inden for højvolumenproduktion. Valget afhænger ofte af, om værkstedet allerede har et Fanuc-økosystem eller er villig til at uddanne medarbejdere i en anden brugergrænseflade.
Besparelserne på området arbejdskraft er reelle, men de skal beregnes ærligt. En enkelt operatør kan betjene tre eller fire maskiner, hvis cyklustiderne er tilstrækkeligt lange og overførslen af dele er pålidelig. Hvis cyklustiderne er korte eller belæsningsmekanismen blokerer ofte, forsvinder fordelene ved at reducere arbejdskraften. De maskiner, der fungerer bedst i denne model, er dem med robust automatisk belæsning og et styresystem, der giver klare fejlkoder uden krav om en servicebesøg.
Forsyningskæde og support: Det spørgsmål, som alle stiller
Den mest almindelige indvending mod køb af en kinesisk CNC-drejebænk handler ikke om selve maskinen. Den handler om, hvad der sker, når noget går i stykker. Ledetider for reservedele, tilgængelighed af serviceteknikere og sprogbarrierer i teknisk support er alle legitime bekymringer.
Situationen er forbedret væsentligt. De største kinesiske producenter lagerer nu almindelige sliddele på regionale lagre, og tredjeparts-servicesystemer er vokset i Nordamerika og Europa. Maskiner med Fanuc-styring har en særlig fordel her, fordi styringssystemet er identisk med det, som vestlige serviceteknikere allerede kender.
Alligevel er grundig afprøvning stadig afgørende. En køber bør verificere reservedelsforsyningen for det konkrete modelnummer, anmode om referencer fra værksteder i samme region og bekræfte, om leverandøren har en lokal servicepartner eller kun fjernsupport. Selv om maskinerne i sig selv er pålidelige, er pålidelighed ikke det samme som nul nedetid.
Hvad man skal se efter ved vurdering af en kinesisk CNC-drejebænk
Ikke alle kinesiske drejebænke er lige gode. Kvalitetsvariationen er større end den, man finder hos japanske eller tyske mærker. Det betyder, at vurderingsprocessen kræver større omhu – ikke mindre.
Nogle praktiske filtre:
Spørg om sengestøbeprocessen. Anden udligning er en meningsfuld indikator for langtidsstabilitet.
Bekræft kilde til spindellager, kugletråde og lineære føringssystemer. Importerede komponenter fra kendte mærker er et positivt signal.
Anmod om en prøveafskæring med dit materiale og dine tolerancemål. En maskine, der holder tolerancer på aluminium, kan opføre sig anderledes på stål 4140.
Tjek styringssystemets kompatibilitet med eksisterende værkstedsprogrammering og operatørernes fortrolighed med systemet.
Verificér leveringstider for reservedele og serviceydelser skriftligt.
Målet er ikke at finde den billigste maskine. Målet er at finde den maskine, der passer til arbejdet, operatørerne og den tilgængelige supportinfrastruktur i regionen.
For driftsoperationer, der kræver effektiv, præcis og omkostningsbevidst tospindel- eller dobbeltends-bearbejdning, har Hengxing Heavy Industry udviklet en produktlinje, der netop imødekommer denne behov. Virksomhedens fuldt automatiske CNC-drejebænke med to hoveder, dobbelthovedede boremaskiner og dobbeltsidede fræsemaskiner er selvstændigt udviklet til rulleaksler, rør, kragere og en række akseldelte. Med mere end to årtiers fremstillingserfaring og fokus på høj stivhed og høj effektivitet leverer Hengxing Heavy Industry udstyr til minedrift, vindenergi, ny energi, bilkomponenter og landbrugsmaskiner – udstyr, der prioriterer praktiske resultater på værkstedet frem for superlativer på specifikationsark.
Indholdsfortegnelse
- De reelle grunde til, at en kinesisk CNC-drejebænk stadig dukker op på værkstedsgulvene
- Hvad en dobbeltspindelopsætning faktisk gør for cykeltiderne
- Præcision og stivhed: Hvor kinesiske bygninger har indhentet
- De skjulte omkostninger ved værktøjsrotation versus emnerotation
- Hvorfor automation og ind-/udlæsning ændrer arbejdskraftens ligning
- Forsyningskæde og support: Det spørgsmål, som alle stiller
- Hvad man skal se efter ved vurdering af en kinesisk CNC-drejebænk
