
CNC Torna Hizmetinin Madencilik ve Ağır Ekipmanlarda Yeri
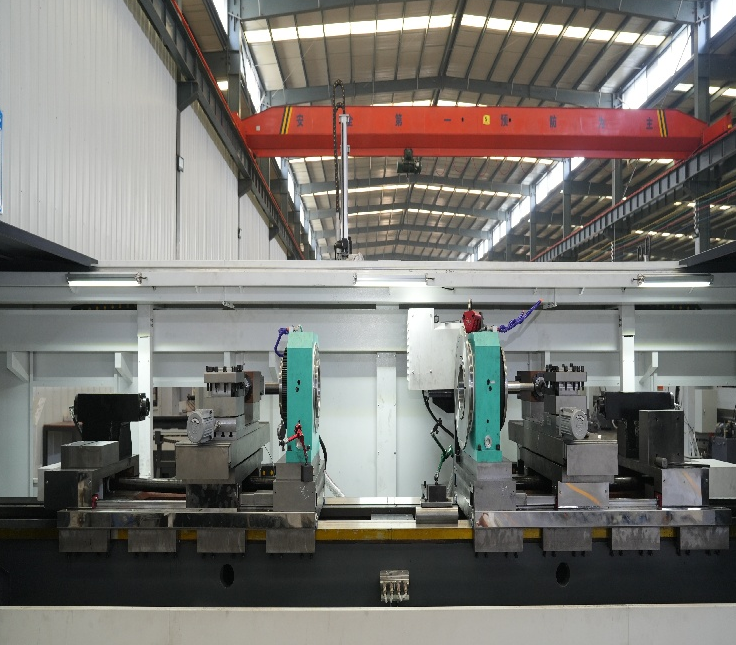
Madencilik ekipmanları, acımasız bir ortamda çalışır. Kırıcı milleri, hidrolik silindir milleri ve konveyör silindirleri, darbe, aşınma ve sürekli titreşime maruz kalır. Bu sektörü destekleyen bir CNC tornalama hizmeti, büyük çapları, sert malzemeleri ve erken arıza veremeyecek parçaları işleyebilmelidir. Tipik bir iş parçası, çoklu çap basamaklarına, kılavuz kanallarına ve dişli uçlara sahip uzun bir mili temsil eder. Yatakların yuvaları arasındaki eşmerkezlilik genellikle tasarımın belirleyici unsuru olur. Bir yatak yuvası eksantrik çalışırsa yatak arızalanır ve tüm montaj çöker. Bu nedenle birçok madencilik tedarikçisi çift mil veya çift uçlu tornalama işlemini şart koşar. Parça bir kez bağlandıktan sonra her iki ucu da ters çevirmeden işlenir; böylece tezgâh kurulum hatası ortadan kalkar. Conta bölgelerindeki yüzey pürüzlülüğü de önemlidir. Pürüzlü bir yüzey, contaları haftalar içinde tahrip eder. Bu durumu anlayan bir tornalama hizmeti, yalnızca tolerans değerini karşılamak yerine ilerleme hızlarını ve kesici uç yarıçapını uygun şekilde ayarlar.
Rüzgâr Enerjisi Bileşenleri ve Onların Sağlaması Gereken Tolerans Talepleri
Rüzgâr türbini bileşenleri küçük değildir. Ana miller, yönlendirme rulmanları ve pitch sistemi parçaları yüzlerce kilogram ağırlığında olabilir. Ancak tolerans aralıkları şaşırtıcı derecede dardır. Örneğin bir vites kutusu giriş mili, yataklama bölgesi için 0,0005 inç TIR (toplam titreşim aralığı) içinde bir hassasiyet gerektirebilir. İşleme sırasında termal kararlılık gerçek bir sorun haline gelir çünkü parça yavaş ısınır ve ısıyı uzun süre tutar. Bu sektörde çalışan bir torna hizmeti, ısıtma döngülerini, soğutucu sıvı sıcaklığını ve bazen işlem içi ölçümü yönetmek zorundadır. CIRP’in 2022 yılında yaptığı bir çalışmaya göre, termal hatalar büyük iş parçalarında toplam işleme hatasının %70’ine kadar katkıda bulunabilir. Bu rakam kuramsal değildir. Kuzey Almanya’da rüzgâr türbini milleri işleyen bir atölye, soğutucu sıvı sıcaklığında 2 santigrat derecelik bir dalgalanmanın dört saatlik bir üretim süresi boyunca çapı 0,0008 inç kaydırdığını tespit etmiştir. Çözüm, daha sıkı sıcaklık kontrolü sağlayan bir soğutucu cihazı ve daha uzun bir ısıtma döngüsü ile sağlanmıştır. Basit değişikliklerdir; ancak bunlar, mekanizmayı anlayan bir hizmet gerektirmiştir.
Otomotiv ve Yeni Enerji Parçaları: Hacim, Hassasiyetle Birleşiyor
Otomotiv parçaları tamamen farklı bir kategoridir. Üretim hacimleri yüksektir, çevrim süreleri kısadır ve parça başına maliyet titizlikle incelenir. Bu sektörü besleyen bir CNC tornalama hizmeti genellikle otomatik yükleme sistemli çift başlıklı torna tezgâhları ile çalışır. Parçalar daha küçüktür; çoğunlukla 5 kg’ın altındadır ama tolerans yığılmaları çok sıkıdır. Şanzıman milleri, elektrik motoru milleri ve sensör muhafazaları tümü, tutarlı çap ve eşmerkezlilik gerektirir. Yeni enerji bu duruma ek bir katman katar. Elektrik motoru milleri ve batarya modülü bileşenleri genellikle silikon çelik ya da alüminyum alaşımları gibi farklı malzemeler kullanır; bu malzemeler tornada farklı davranış gösterir. Alüminyum yapraklanma eğilimindedir; bu nedenle kesici takımların geometrisi ve soğutma sıvısı seçimi büyük önem taşır. Sadece çelik bilen bir hizmet bu zorlukla baş edemez. Aşağıdaki tablo, gereksinimlerin sektörler arasında nasıl değiştiğini göstermektedir.
| Sektör | Tipik Parçalar | Ana Tolerans | Toplu boyut | Yaygın malzemeler | Ana zorluk |
|---|---|---|---|---|---|
| Madencilik | Silindir milleri, kırıcı milleri | 0,001 in TIR | Düşük ila orta | 4140, 4340 | Parça boyutu ve sertliği |
| Rüzgar enerjisi | Ana miller, yönlendirme parçaları | 0,0005 in TIR | Düşük | 42CrMo4 | Termal Stabilite |
| Otomotiv | Şaft Milleri | 0,0008 in TIR | Yüksek | 1045, 20CrMnTi | Döngü süresi ve takım aşınması |
| Yeni enerji | Motor milleri, muhafazaları | 0.0006 in TIR | Orta ila yüksek | Alüminyum, silisyum çeliği | Maddi Davranış |
| Tarım | PTO milleri, rulman pimleri | 0.0015 in TIR | Orta | 1045, 8620 | Maliyet baskısı ve aşınma |
Tarım Makineleri: Gerçek Maliyet Baskısı Altında Dayanıklı Parçalar
Tarım ekipmanları tozlu, çamurlu ve şok yüklerine maruz kalarak çalışır. Bir PTO mili veya ruloman pimi, bir rüzgâr türbini ana milinin toleransına ihtiyaç duymayabilir; ancak binlerce saatlik aşınmaya dayanması gerekir. Maliyet baskısı çok şiddetlidir çünkü çiftçiler ve bayiler yedek parça fiyatlarını sürekli karşılaştırır. Bu parçaları fazla işleyen bir tornalama hizmeti, değeri artırmadan maliyet ekler. Daha akıllıca yaklaşım, işlemi fonksiyonel gereksinime uygun hâle getirmektir. Rulman yatakları sıkı tolerans alır. Kritik olmayan çaplar ise daha geniş bir tolerans bandı ve daha kaba bir yüzey kalitesi ile işlenir. Böyle kararlar, sadece çizime değil, uygulamaya da dair sorular soran bir hizmet gerektirir. Iowa’daki bir tedarikçiden alınan bir örnek bu durumu açıkça göstermektedir. Atölye, ekim makinesi sıra ünitesi millerini tek mili tornada iki ayrı tezgahta işliyordu. İkinci operasyondaki hizalama hatası nedeniyle hurda oranı %6’ya ulaşmıştı. Çift mili tornaya geçilmesiyle hurda oranı %2’nin altına düşürüldü ve çevrim süresi kısaltıldı. Parça değişmedi; süreç değişti.
Çeşitli Sektörlerde Borular, Kılıflar ve Rulolar
Bazı parça aileleri neredeyse her sektörde karşımıza çıkar. Borular, kılıflar ve rulolar ortak unsurlardır. Bir kılıf, bir konveyörde yataklama elemanı olabilir, bir dişli kutusunda aralık verici olabilir ya da bir pompa içinde aşınmaya dayanıklı astar olabilir. Geometrileri basittir ancak üretim hacimleri ve kullanılan malzemeler oldukça değişkendir. Bu çeşitliliği karşılayabilen bir tornalama hizmeti, esnek takımlara ve çok sayıda programı saklayabilen bir kontrol sistemine sahip olmalıdır. İş parçası döndürme yöntemi —yani iş parçasının döndüğü, kesici takımın sabit kaldığı yöntem— bu parçalarda merkezilik sağlamada yardımcı olur. Aynı zamanda, eski tasarım tornalarda mil devir hızı arttıkça büyüyen merkezkaç hatasını azaltır. Ancak iş parçası döndürme yönteminin sınırlaması, çapraz delme veya frezeleme gibi işlemler için daha az esnek olmasıdır. Eğer bir kılıfa çapraz bir delik gerekliyse, hareketli takımlı tek mil torna hâlâ daha iyi bir seçim olabilir. Genel geçer önerilerden ziyade, dürüst ve duruma özel değerlendirme daha önemlidir.
Bir Tornalama Ortaklığı Seçerken Değerlendirilmesi Gerekenler
Bir tornalama ortağı seçmek, en düşük saatlik ücreti bulmakla ilgili değildir. Konu, parça ailesine uygun yeteneğe sahip bir iş ortağını bulmaktır. Birkaç soru, yetenekli bir hizmeti meşgul birinden ayırmaya yardımcı olur.
Hizmet, teklif vermeden önce uygulama hakkında soru sorar mu?
Belgelenmiş bir ısıtma ve termal yönetim prosedürü var mıdır?
Takım aşınması nasıl izlenir ve kim ofsetleri ayarlar?
Hizmet, aynı sektörden referanslar sağlayabilir mi?
İşlem sırasında ölçüm mü yapılır yoksa yalnızca nihai muayene mi uygulanır?
Güney Çin’de bir kimya tesisi yenileme çalışması neticesinde açık bir ders alınmıştır. Bir pompa kılıfı partisi üretim sürecinin ortasında ovalite göstermeye başlamıştır. Tornalama hizmeti başlangıçta sorunun malzemedeki eksiklikten kaynaklandığını iddia etmiştir. Daha detaylı bir inceleme, soğutma sıvısı soğutucusunun açılıp kapanarak sürekli devreye girdiğini ve bu nedenle milin genişleyip daraldığını ortaya koymuştur. Soğutucu sabit hale getirildikten ve bir ısıtma döngüsü eklendikten sonra ovalite tamamen ortadan kalkmıştır. Bu düzeltme neredeyse hiçbir maliyet gerektirmiştir. Sorunun tespiti, yalnızca makineyi değil, sürecin kendisini de anlayan bir hizmet gerektirmiştir.
Mil, kılıf, boru ve silindir işlerinde tutarlı döndürme işlemlerine ihtiyaç duyulduğunda Hengxing, otomatik çift başlıklı CNC torna tezgâhları, çift başlıklı matkap tezgâhları ve çift taraflı freze tezgâhları etrafında bir ürün portföyü oluşturmuştur. Şirketin rijitlik, termal kararlılık ve pratik otomasyon üzerine odaklanması, madencilik, rüzgâr enerjisi, yeni enerji, otomotiv ve tarım makinaları tedarik zincirleri için ilgili bir ortak olmasını sağlamıştır.
İçindekiler Tablosu
- CNC Torna Hizmetinin Madencilik ve Ağır Ekipmanlarda Yeri
- Rüzgâr Enerjisi Bileşenleri ve Onların Sağlaması Gereken Tolerans Talepleri
- Otomotiv ve Yeni Enerji Parçaları: Hacim, Hassasiyetle Birleşiyor
- Tarım Makineleri: Gerçek Maliyet Baskısı Altında Dayanıklı Parçalar
- Çeşitli Sektörlerde Borular, Kılıflar ve Rulolar
- Bir Tornalama Ortaklığı Seçerken Değerlendirilmesi Gerekenler
