
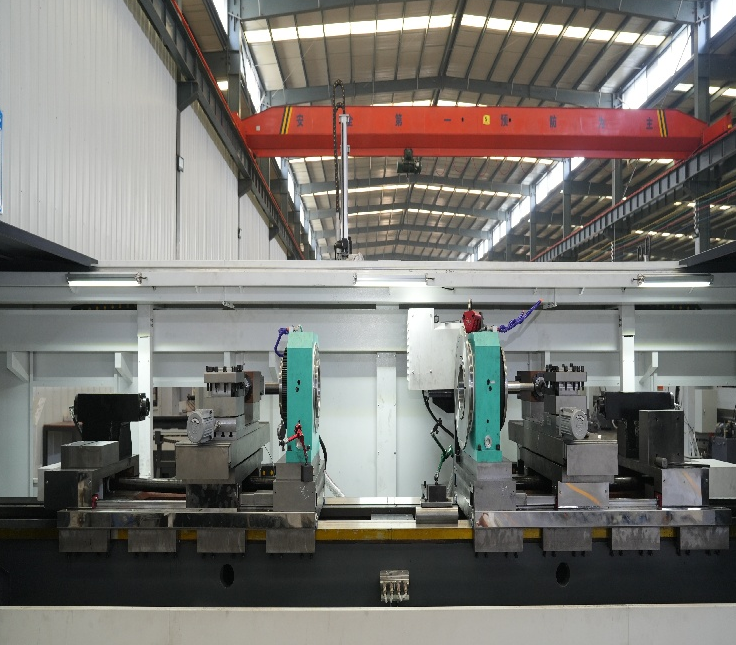
Hvordan CNC-sveisingstjenester passer inn i gruvedrift og tung utstyr
Utstyr for gruvedrift opererer i et hardt miljø. Kvernkasker, stempelstenger for hydrauliske sylindre og transportbåndruller utsettes for støt, slitasje og konstant vibrasjon. En CNC-sveivtjeneste som støtter denne sektoren må håndtere store diameter, harde materialer og deler som ikke kan svikte tidlig. Typiske arbeidsstykker er lange aksler med flere diametertrinn, nøkkelrender og gjertede ender. Koncentrisitet mellom leiesteder er ofte avgjørende for konstruksjonen. Hvis ett leiested løper ut, svikter leiet og hele sammenstillingen faller sammen. Derfor spesifiserer mange leverandører innen gruvedrift sveiving på to spindler eller sveiving fra begge ender. Når delen er spent, bearbeides begge ender uten at den må snus. Innstillingfeil forsvinner. Overflatekvaliteten på tetningsområder er også viktig. En ru overflate ødelegger tetninger på få uker. En sveivtjeneste som forstår dette, justerer fremdriftshastighet og verktøyets nase-radius i stedet for bare å oppnå toleranseangivelsen.
Komponenter for vindenergi og de nødvendige toleransene
Komponenter til vindturbiner er ikke små. Hovedaksler, yaw-lager og deler av pitch-systemet kan veie flere hundre kilogram. Toleransebandene er imidlertid overraskende smale. En girboks-innmatingsaksel kan for eksempel kreve et lagerjournal innenfor 0,0005 tommer TIR. Termisk stabilitet under bearbeiding blir en reell utfordring, fordi delen varmes opp sakte og holder på varmen. En dreietjeneste som arbeider i denne sektoren må derfor håndtere oppvarmingsperioder, kjølevæsketemperatur og noen ganger måling under prosessen. En studie fra CIRP fra 2022 bemerket at termiske feil kan utgjøre opptil 70 prosent av den totale bearbeidingsfeilen ved store arbeidsstykker. Dette tallet er ikke teoretisk. En verksted i Nord-Tyskland som bearbeidet vindturbinaksler fant ut at en temperatursvingning på 2 grader Celsius i kjølevæsken endret diameteren med 0,0008 tommer over en fire timers produksjonsperiode. Løsningen var en kjøler med strengere temperaturkontroll og en lengre oppvarmingsperiode. Enkle endringer, men de krevde en tjeneste som forsto mekanismen.
Bil- og nye energikomponenter: Volum møter presisjon
Bilkomponenter er en annen kategori. Volumene er høye, syklustidene er korte, og kostnaden per komponent analyseres nøye. En CNC-skrueboretjeneste som leverer til denne sektoren kjører ofte tohodet dreiebenk med automatisk lasting. Komponentene er mindre, ofte under 5 kg, men toleransestacken er streng. Transmisjonsakser, motorakser og sensorkarlinger krever alle konsekvent diameter og senterlighet. Ny energi legger til et ekstra lag. Elektriske motorakser og batterimodulkomponenter bruker ofte andre materialer, som silisiumstål eller aluminiumslegeringer, som oppfører seg annerledes på dreiebenken. Aluminium har tendens til å kle, så verktøygeometri og valg av kjølevæske er avgjørende. En tjeneste som kun kjenner stål vil slite. Tabellen nedenfor viser hvordan kravene endrer seg mellom sektorene.
| Bransje | Typiske deler | Nøkkeltoleranse | Batchstørrelse | Vanlege materialer | Hovedutfordring |
|---|---|---|---|---|---|
| Grunnvekst | Sylinderstenger, knusingsakser | 0,001 tommer TIR | Lav til middels | 4140, 4340 | Komponentstørrelse og hardhet |
| Vindenergi | Hovedakser, yaw-komponenter | 0,0005 tommer TIR | Lav | 42CrMo4 | Termisk stabilitet |
| Automotive | Transmisjonsaksler | 0,0008 tommer TIR | Høy | 1045, 20CrMnTi | Syklustid og verktøyslitasje |
| Ny energi | Motorskifter, hus | 0,0006 tommer TIR | Medium til høy | Aluminium, silisiumstål | Materialeoppførsel |
| Landbruk | PTO-skifter, rullepinner | 0,0015 tommer TIR | Medium | 1045, 8620 | Kostnadstrykk og slitasje |
Landbruksmaskiner: krevende deler med reelt kostnadstrykk
Landbruksutstyr drives i støv, slam og utsettes for sjokklaster. En kraftuttaksaksel (PTO-aksel) eller en rullepin trenger kanskje ikke samme nøyaktighet som hovedakselen i en vindturbin, men den må klare å overleve tusenvis av timer med hardt bruk. Kostnadstrykket er stort fordi bønder og forhandlere sammenlikner kontinuerlig priser på reservedeler. En dreietjeneste som bearbeider disse delene for mye legger til unødvendige kostnader uten å legge til verdi. Den mer fornuftige tilnærmingen er å tilpasse fremgangsmåten til funksjonelle krav. Lagerhus får tette toleranser. Ikke-kritiske diametermål får bredere toleranser og en grovere overflate. Slike avgjørelser krever en tjeneste som stiller spørsmål om bruksområdet, ikke bare om tegningen. Et eksempel fra en leverandør i Iowa illustrerer poenget. Verkstedet dreide aksler til såmaskinens radenheter på en enkeltspindlet dreiebenk med to innstillinger. Avfallsraten var 6 prosent på grunn av feiljustering i andre operasjon. Ved overgang til en dobbeltspindlet maskin sank avfallsraten til under 2 prosent, og syklustiden ble redusert. Delen endret seg ikke. Fremgangsmåten gjorde det.
Rør, mannskaper og rulleaksler i flere sektorer
Noen delgrupper forekommer i nesten hver bransje. Rør, mannskaper og rulleaksler er den felles tråden. En mannskap kan være en bussing i et transportbånd, en avstandsholder i et girboks eller et slitasjefôr i en pumpe. Geometrien er enkel, men volumet og materialet varierer kraftig. En dreietjeneste som håndterer dette spekteret trenger fleksibel verktøyutstyr og et kontrollsystem som kan lagre mange programmer. Dreieobjektrotasjon, der delen roterer og verktøyet står stille, bidrar til senteraktsnøyaktighet på disse delene. Den reduserer også sentripetalfeilen som øker med spindelhastigheten på eldre konstruksjoner. Begrensningen er at dreieobjektrotasjon er mindre fleksibel for tverrboring eller fresing. Hvis en mannskap trenger et tverrhull, kan en enkelspindlet dreiemaskin med aktivt verktøy fortsatt være det beste valget. En ærlig vurdering betyr mer enn en generell anbefaling.
Hva du bør vurdere når du velger en dreiepartner
Å velge en dreiepartner handler ikke om den laveste timelønna. Det handler om å matche evnene til delgruppen. Et par spørsmål hjelper deg med å skille en kompetent tjeneste fra en travl tjeneste.
Stillar tjenesten spørsmål om anvendelsen før de gir et tilbud?
Finnes det en dokumentert oppvarmings- og termisk styringsprosedyre?
Hvordan overvåkes verktøyslitasje, og hvem justerer forskyvningene?
Kan tjenesten gi referanser fra samme bransje?
Brukes måling under prosessen, eller bare endelig inspeksjon?
En kjemisk anleggsoverbygging i sørlige Kina ga en tydelig læreleksjon. En serie pumpehylser viste ovalitet halvveis gjennom en produksjonsrun. Dreietjenesten skyldte først materialet. En nærmere undersøkelse avdekket at kjølevæskens kjøler syklerte av og på, noe som førte til at spindelen utvidet og krympet seg. Når kjøleren ble stabilisert og en oppvarmingsprosedyre ble lagt til, forsvant ovaliteten. Løsningen kostet nesten ingenting. Å finne feilen krevede en tjeneste som forsto prosessen, ikke bare maskinen.
For operasjoner som krever konsekvent dreining på aksler, mannskjer, rør og ruller har Hengxing utviklet en produktlinje med automatiske CNC-skruebord med to spindler, boromaskiner med to spindler og fræsemaskiner med to sider. Selskapets fokus på stivhet, termisk stabilitet og praktisk automatisering gjør det til en relevant partner for leveranskjeder innen bergverk, vindenergi, ny energi, bilindustri og landbruksmaskiner.
Innholdsfortegnelse
- Hvordan CNC-sveisingstjenester passer inn i gruvedrift og tung utstyr
- Komponenter for vindenergi og de nødvendige toleransene
- Bil- og nye energikomponenter: Volum møter presisjon
- Landbruksmaskiner: krevende deler med reelt kostnadstrykk
- Rør, mannskaper og rulleaksler i flere sektorer
- Hva du bør vurdere når du velger en dreiepartner
