
Hur CNC-svarvningstjänsten integreras i gruv- och tung utrustning
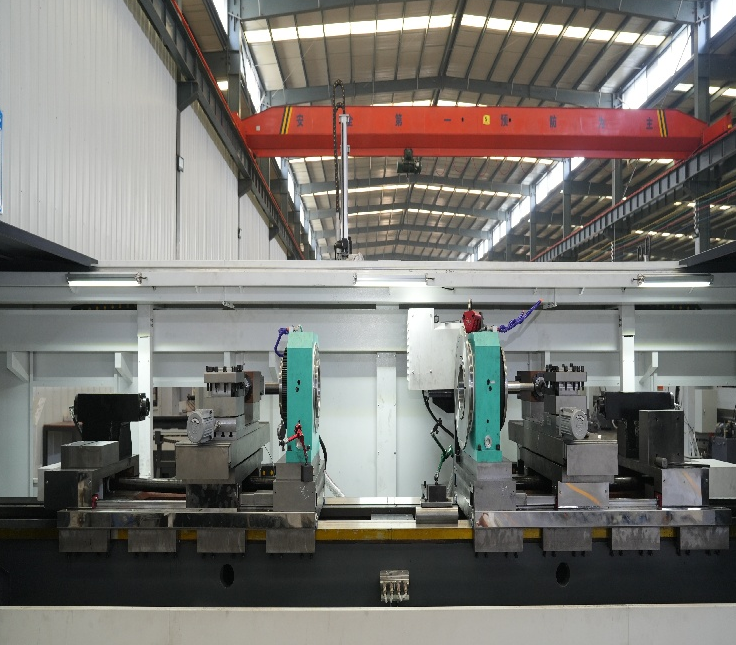
Utrustning för gruvdrift utsätts för extremt hård miljö. Krossaraxlar, hydraulcylinderräder och transportbandrullar utsätts för stötar, slitage och konstant vibration. En CNC-svarvningstjänst som stödjer denna bransch måste kunna hantera stora diametrar, hårda material och delar som inte får svikta tidigt. Typiska arbetsstycken är långa axlar med flera olika diametrar, nyckelförningar och gängade ändar. Koncentricitet mellan lagerjournaler är ofta avgörande för konstruktionen. Om en journal går ur centrum faller lagret och hela monteringen kollapsar. Därför specificerar många leverantörer till gruvindustrin dubbelspindel- eller tvåändssvarvning. När arbetsstycket är spänt bearbetas båda ändarna utan att vända på det. Inställningsfelet försvinner. Ytytan på tätningsområden är också viktig. En grov yta sliter sönder tätningsringar på veck. En svarvningstjänst som förstår detta justerar fördjupningshastigheter och verktygets nosradie istället for att bara uppfylla toleransangivelsen.
Komponenter för vindenergi och de noggrannhetskrav som ligger bakom dem
Komponenter till vindkraftverk är inte små. Huvudaxlar, girningslager och delar till lutningssystem kan väga hundratals kilogram. Toleransbanden är dock förvånande smala. En växellådans inmatningsaxel kan exempelvis kräva ett lagerjournal inom 0,0005 tum TIR. Termisk stabilitet under bearbetning blir ett verkligt problem eftersom delen värms upp långsamt och behåller värmen. En svarvservice som arbetar inom denna sektor måste hantera uppvärmningscykler, kylvätskans temperatur och ibland mätning under processen. En studie från CIRP år 2022 noterade att termiska fel kan utgöra upp till 70 procent av det totala bearbetningsfelet vid stora arbetsstycken. Detta tal är inte teoretiskt. Ett verkstad i norra Tyskland som bearbetade vindkraftverksaxlar upptäckte att en temperatursvägning på 2 grader Celsius i kylvätskan förändrade diametern med 0,0008 tum under en fyrtimmarskörning. Lösningen var en kyldonor med striktare reglering och en längre uppvärmning. Enkla åtgärder, men de krävde en service som förstod mekanismen.
Bilkomponenter och delar för ny energi: Volym möter precision
Bilkomponenter är en annan sak. Volymerna är höga, cykeltiderna korta och kostnaden per komponent granskas noggrant. En CNC-svarvningstjänst som levererar till denna sektor kör ofta tvåhuvudsvärdar med automatisk beläggning. Komponenterna är mindre, ofta under 5 kg, men toleransackumuleringen är sträng. Växellådsaxlar, elmotoraxlar och sensorhus kräver konsekvent diameter och koncentricitet. Ny energi lägger till en extra nivå. Elmotoraxlar och batterimodulkomponenter använder ofta andra material, t.ex. silikonstål eller aluminiumlegeringar, som beter sig annorlunda på svarven. Aluminium tenderar att galla, så verktygsgeometri och val av kylvätska är avgörande. En tjänst som endast känner till stål kommer att ha svårt. Tabellen nedan visar hur kraven skiftar mellan olika sektorer.
| Industri | Typiska komponenter | Avgörande tolerans | Batchstorlek | Vanliga material | Huvudutmaningen |
|---|---|---|---|---|---|
| Gruvarbete | Cylinderräfflor, krossaraxlar | 0,001 tum TIR | Låg till medel | 4140, 4340 | Komponentstorlek och hårdhet |
| Vindkraft | Huvudaxlar, gärningsdelar | 0,0005 tum TIR | Låg | 42CrMo4 | Termisk stabilitet |
| Bilindustrin | Vevaxlar | 0,0008 tum TIR | Hög | 1045, 20CrMnTi | Cykeltid och verktygsnötning |
| Ny energi | Motorskålar, housings | 0,0006 tum TIR | Mellan hög | Aluminium, silikonstål | Materiellt beteende |
| Jordbruklig | PTO-skålar, rullstiftar | 0,0015 tum TIR | Mellan | 1045, 8620 | Kostnadstryck och nötning |
Jordbruksmaskiner: Robusta delar med verkligt kostnadstryck
Jordbruksutrustning används i damm, lera och utsätts för stötlaster. En krafttagssax eller en rullstift behöver kanske inte samma tolerans som en vindkraftverks huvudaxel, men den måste klara tusentals timmars hård belastning. Kostnadstrycket är intensivt eftersom jordbrukare och återförsäljare ständigt jämför priser på reservdelar. En snittjänst som överskär dessa delar lägger till kostnader utan att lägga till värde. Den smartare strategin är att anpassa processen till de funktionella kraven. Lagerplatser får stränga toleranser. Icke-kritiska diameter får bredare toleransband och en grovare ytyta. Sådana beslut kräver en tjänst som frågar om applikationen, inte bara om ritningen. Ett exempel från en leverantör i Iowa illustrerar detta. Verkstaden snidade plantornas radenhetssaxar på en enkelspindlad svarv med två inställningar. Utskottet uppgick till 6 procent på grund av feljustering vid den andra bearbetningsoperationen. Genom att gå över till en dubbelspindlad maskin sjönk utskottet till under 2 procent och cykeltiden minskade. Delen ändrades inte. Processen gjorde det.
Rör, mantlar och rullaxlar inom flera branscher
Vissa delgrupper förekommer i nästan varje bransch. Rör, mantlar och rullaxlar är den gemensamma nämnaren. En mantel kan vara en lagerbussning i en transportbandanläggning, en avståndshållare i en växellåda eller en slitagefördelare i en pump. Geometrin är enkel, men volymen och materialet varierar kraftigt. En snittbearbetningstjänst som hanterar denna variation behöver flexibel verktygsutrustning och ett styrsystem som kan lagra många program. Arbetsstyckesrotation, där delen roterar medan verktyget står stilla, bidrar till koncentricitet för dessa delar. Det minskar också den centripetala feleffekten som ökar med spindelhastigheten i äldre konstruktioner. Begränsningen är att arbetsstyckesrotation är mindre flexibel för tvärborrning eller fräsning. Om en mantel kräver ett tvärhål kan en enkelspindlad svarv med livsverktyg fortfarande vara det bättre valet. En ärlig utvärdering är viktigare än en generell rekommendation.
Vad du bör utvärdera vid val av svarvtjänstpartner
Att välja en snurrpartner handlar inte om den lägsta timkostnaden. Det handlar om att matcha kapaciteten mot delgruppen. Några frågor hjälper till att skilja en kompetent tjänst från en upptagen.
Ställer tjänsten frågor om applikationen innan offert lämnas?
Finns det en dokumenterad uppvärmnings- och temperaturregleringsprocedur?
Hur spåras verktygsnötning, och vem justerar förskjutningarna?
Kan tjänsten ange referenser från samma bransch?
Används mätning under processen, eller endast slutkontroll?
En ombyggnad av en kemisk anläggning i södra Kina gav en tydlig läxa. En serie pumpmuffar började visa ovalitet halvvägs genom en produktionsomgång. Snurrtjänsten skyllde initialt på materialet. En närmare granskning visade att kylmedelskylningsaggregatet cyklade av och på, vilket fick spindeln att expandera och dra ihop sig. När kylningsaggregatet stabiliserades och en uppvärmningscykel infördes försvann ovaliteten. Lösningen kostade nästan ingenting. Att hitta felet krävde en tjänst som förstod processen, inte bara maskinen.
För bearbetningsoperationer som kräver konsekvent vridning av axlar, mantlar, rör och rullar har Hengxing utvecklat en produktlinje med automatiska CNC-svarv med dubbla huvuden, borrmaskiner med dubbla huvuden och fräsar för dubbelssidig bearbetning. Företagets fokus på styvhet, termisk stabilitet och praktisk automatisering gör det till en relevant partner för leveranskedjor inom gruvindustrin, vindkraft, ny energi, bilindustrin och jordbruksmaskiner.
Innehållsförteckning
- Hur CNC-svarvningstjänsten integreras i gruv- och tung utrustning
- Komponenter för vindenergi och de noggrannhetskrav som ligger bakom dem
- Bilkomponenter och delar för ny energi: Volym möter precision
- Jordbruksmaskiner: Robusta delar med verkligt kostnadstryck
- Rör, mantlar och rullaxlar inom flera branscher
- Vad du bör utvärdera vid val av svarvtjänstpartner
