
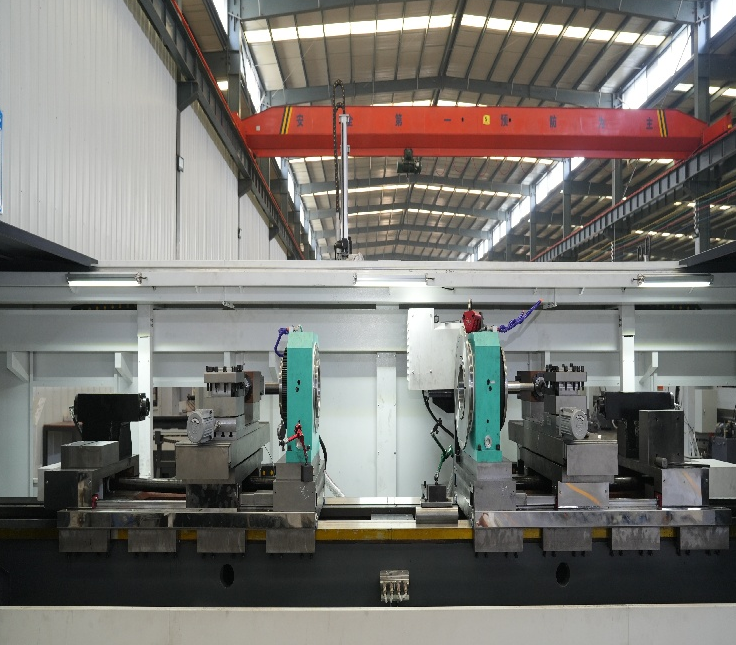
CNC aylanish xizmati qanday qilib konchilik va og‘ir uskunalar sohasiga mos keladi
Qazib olinadigan jihozlar juda qattiq muhitda ishlaydi. G'ildirakli maydalagich valflari, gidravlik silindrlari sterjenlari va konveyer g'ildiraklari urilishga, sirpanishga va doimiy tebranishga uchraydi. Bu sohani qo'llab-quvvatlaydigan CNC aylanma ishlov berish xizmati keng diametrli, qattiq materiallardan tayyorlangan va erta buzilmasligi kerak bo'lgan detallarni qayta ishlashni bajarishi kerak. Odatda ishlov beriladigan detallar bir nechta diametrli bosqichlarga ega uzun valflar, kalitli yorilar va rezba bilan jihozlangan uchlardir. Yopishqoq yorlar orasidagi markazlashtirish ko'pincha dizaynni belgilaydi. Agar bir yopishqoq yor chetga chiqsa, yopishqoq ishlamay qoladi va butun montaj ishdan chiqadi. Shu sababli ko'p sonli qazib olinadigan jihozlar yetkazib beruvchilari ikkita valfli yoki ikki uchli aylantirishni talab qiladi. Detal bir marta mahkamlanib qo'yilgandan keyin uning ikkala uchi aylantiriladi, ya'ni detal aylantirilish jarayonida burilmaydi. Shu tufayli sozlash xatosi yo'qoladi. Sig'ish joylaridagi sirt sifati ham muhim ahamiyatga ega. Sirt sifati yomon bo'lsa, sig'ishlar haftalar ichida eskirib ketadi. Buni tushunadigan aylantirish xizmati faqatgina aniqlik talabini bajarmasdan, balki kesish tezligini va kesgich uchining radiusini moslab o'zgartiradi.
Shamol energiyasi komponentlari va ularning aniqlik talablari
Vind turbinalari komponentlari mayda emas. Asosiy o'q, burilish yastiqchalari va burilish tizimi qismlari yuzlab kilogramm og'irlikda bo'lishi mumkin. Biroq, dozalash chegaralari ajoyib darajada aniq. Masalan, reduktor kirish o'qida yastiqchalarning radial siljish chegarasi (TIR) 0.0005 dyuymdan oshmasligi kerak. Ishlov berish jarayonida issiqlik barqarorligi haqiqiy muammo bo'lib qoladi, chunki detallar sekin isib ketadi va issiqlikni uzoq saqlaydi. Bu sohadagi aylanma ishlov berish xizmati isitish sikllarini, sovutgich suvining haroratini va ba'zan jarayon ichidagi o'lchashni boshqarishi kerak. CIRP instituti 2022-yilda o'tkazgan tadqiqotda katta detallarga ishlov berishda issiqlikka bog'liq xatolar umumiy ishlov berish xatosining 70 foizigacha ulush qo'shishi aniqlangan. Bu raqam nazariy emas. Germaniyaning shimolidagi bir korxona vind turbinalari o'qlarini ishlab chiqarayotganda sovutgich suvining haroratida 2 °C o'zgarish to'rt soatlik ish davomida diametrdagi o'zgarishni 0.0008 dyuymga yetkazishini aniqlagan. Yechim sifatida aniqroq nazorat qilinadigan sovutgich va uzunroq isitish davri qo'llanilgan. Oddiy o'zgarishlar, lekin ularni amalga oshirish uchun ushbu jarayon mexanizmini tushunadigan xizmat talab qilinadi.
Avtomobil va yangi energiya qismlari: Hajm aniqlikni talab qiladi
Avtomobil qismlari boshqa turdagi mahsulotdir. Ularning ishlab chiqarish hajmi yuqori, sikl vaqtlari qisqa va har bir qismning narxi jiddiy tahlil qilinadi. Bu sohani ta'minlaydigan CNC aylanma ishlov berish xizmati ko'pincha avtomatik yuklash bilan ishlaydigan ikkita boshli tokarlik stanoklarini ishlatadi. Qismlar kichikroq, ko'pincha 5 kg dan yengil bo'ladi, lekin ulardagi chetlanishlar chegarasi juda qattiq. Ushbu qismlarga uzatish vali, elektr dvigatel vali va sensor korpuslari kiradi; ularning diametri va markazlanishi doimiy ravishda bir xil bo'lishi kerak. Yangi energiya sohasi yana bir qatlam qo'shadi. Elektr dvigatel valilari va batareya modullari komponentlari ko'pincha silitsiyli po'lat yoki aluminiy qotishmalari kabi boshqa materiallardan tayyorlanadi, ular tokarlik stanogida boshqa xususiyatlarga ega. Aluminiy odatda qoplamaga sabab bo'ladi, shuning uchun kesuvchi asbob geometriyasi va sovutgich tanlovi muhim ahamiyatga ega. Faqat po'lat bilan ishlashni biladigan xizmat bu sohada muammolarga duch keladi. Quyidagi jadval talablarning turli sohalarga qanday o'zgarishini ko'rsatadi.
| Sanoat | Ishlatiladigan Qismlar | Asosiy chetlanish chegarasi | To'plam hajmi | Umumiy materiallar | Asosiy muammo |
|---|---|---|---|---|---|
| Madaniyot | Silindir tayanchlar, maydalagich valilari | 0,001 dyuym TIR | Pastdan oʻrtaga | 4140, 4340 | Qism o'lchami va qattiqlik darajasi |
| Yorug'lik energiyasi | Asosiy valilar, burilish qismlari | 0,0005 dyuym TIR | Past | 42CrMo4 | Termal stabillik |
| Avtomobil | Utkazuvchi vali | 0,0008 dyuym TIR | Yuqori | 1045, 20CrMnTi | Aylanish vaqtining uzunligi va asboblar yopishilishi |
| Yangi energiya | Elektrodvigatel o'qlari, korpuslari | 0,0006 dyuym TIR | Oʻrta dan yuqoriga | Aluminiy, silitsiyli po'lat | Materialning xatti-harakati |
| Agricultural | PTO o'qlari, g'ildirak simlari | 0,0015 dyuym TIR | O'rta | 1045, 8620 | Narx bosimi va yopishilish |
Qishloq xo'jaligi texnikasi: Haqiqiy narx bosimi bilan qattiq detallar
Qishloq xo'jaligi uskunalari chang, loy va urilish yuklamalari ostida ishlaydi. PTO vali yoki g'ildirak simi shamol turbinalarining asosiy valining aniqlik darajasini talab qilmasa ham, u minglab soat davomida shikastlanmasdan ishlashi kerak. Narx bosimi juda kuchli, chunki dehqonlar va savdo agentlari doimiy ravishda soxta ehtiyot qismlar narxlarini solishtiradi. Bu detallarni ortiqcha ishlov beruvchi aylanma xizmat narxlarni oshiradi, lekin qiymat qo'shmaysa. Aqlli yondashuv — jarayonni funksional talablarga moslashtirishdir. Yopishqoq o'rnatish joylari aniq o'lchovlarga ega bo'ladi. Ahamiyatsiz diametrlar esa kengroq diapazon va g'iyobroq yuzaga ega bo'ladi. Bunday qaror qabul qilish uchun chizmadan tashqari, qo'llaniladigan sohani ham so'rovchi xizmat kerak. Ayova shtatidagi bir etkazib beruvchining holati bu fikrni tasdiqlaydi. Do'kon planter qator birligi valini bitta o'qli frezada ikkita sozlashda ishlab chiqardi. Ikkinchi operatsiyadagi noto'g'ri tekislash tufayli chiqindilar 6 foizni tashkil qilardi. Ikki o'qli apparatga o'tish chiqindilarni 2 foizdan kamaytirdi va sikl vaqtini qisqartirdi. Detal o'zgarmadi. Faqat jarayon o'zgardi.
Turli sohalarda naylar, qopqonlar va val g'ildiraklar
Ba'zi detallar deyarli har bir sanoatda uchraydi. Naylar, qopqonlar va val g'ildiraklar — bu umumiy xususiyat. Qopqon konveyerda bushing bo'lishi, reduktor qutisida maydonni ajratuvchi element bo'lishi yoki nasosda ishqalanishga chidamli qatlam bo'lishi mumkin. Geometriya oddiy, lekin hajmi va materiali juda keng diapazonda o'zgaradi. Bu turdagi ishlarni bajaradigan aylanma ishlov berish xizmati moslashuvchan asbob-uskunaga va ko'p dasturlarni saqlash qobiliyatiga ega boshqaruv tizimiga ehtiyoj sezadi. Detalning aylanishi (ya'ni detal aylanadi, asbob esa immobil qoladi) shu kabi detallarning markaziylik (konsentriklik) xususiyatini ta'minlaydi. Bundan tashqari, bu usul eski dizaynli stanoklarda o'q tezligi ortgan sari o'sib boradigan markazdan qochma xatoni kamaytiradi. Cheklov shundaki, detalning aylanishi kesish yoki frezalash uchun kamroq mos keladi. Agar qopqonga kesish o'rnini (cross hole) qilish kerak bo'lsa, yana ham yaxshi tanlov — faqat bitta o'qli tokarka bilan faol asboblar (live tooling) bo'lishi mumkin. Umumiy tavsiya berishdan ko'ra, ob'ektiv baholash muhimroq.
Aylanma ishlov berish hamkorini tanlashda nimalarga e'tibor berish kerak
Aylanish hamkorini tanlash eng past soatlik stavkaga asoslanmaydi. Bu qism oilasiga mos keladigan qobiliyatni tanlashdir. Bir nechta savollar qobiliyatli xizmatni band xizmatdan ajratishga yordam beradi.
Xizmat narx taklifini berishdan oldin qo'llanilish haqida so'raydimi?
Hujjatlashtirilgan isitish va issiqlik boshqaruvi protsedurasi bormi?
Asboblar o'zgarishi qanday kuzatiladi va kim ofsetlarni sozlaydi?
Xizmat bir xil sanoatdan referenslarni taqdim eta oladimi?
Jarayon ichidagi o'lchash ishlatiladimi yoki faqat yakuniy tekshiruv?
Janubiy Xitoyda joylashgan kimyoviy zavodning yangilash loyihasi aniq dars berdi. Bir guruh nasos qopqoqlari ishlab chiqarish jarayonining o'rtasida oval shakl olib boshladi. Aylanish xizmati dastlab materialda muammo bor deb aytdi. Yaqindan tekshirish chivit suyuqlik sovutgichi doimiy yoqilip-o'chirilayotganligini, bu esa o'qning kengayib-siqilishiga sabab bo'lganini aniqladi. Sovutgich barqarorlashtirilgandan keyin va isitish tsikli qo'shilgandan so'ng oval shakl yo'qoldi. Ushbu hal qilish deyarli hech nima turmadi. Uni topish uchun faqat mashinani, balki jarayonni ham tushunadigan xizmat kerak edi.
O'q, qovurg'och, naycha va val ishlari bo'yicha doimiy aylanishni talab qiladigan operatsiyalar uchun Hengxing avtomatik ikki boshli CNC frezeralar, ikki boshli burg'ulash uskunalari va ikki tomonlama frezeralar mahsulotlarini ishlab chiqargan. Kompaniyaning qattiqlikka, issiqlik barqarorligiga va amaliy avtomatlashtirishga e'tibor qaratishi uning konchilik, shamol energiyasi, yangi energiya, avtomobilsozlik va qishloq xo'jaligi texnikasi etkazib berish zanjirlari uchun mos hamkor bo'lishini ta'minlaydi.
Mundarija
- CNC aylanish xizmati qanday qilib konchilik va og‘ir uskunalar sohasiga mos keladi
- Shamol energiyasi komponentlari va ularning aniqlik talablari
- Avtomobil va yangi energiya qismlari: Hajm aniqlikni talab qiladi
- Qishloq xo'jaligi texnikasi: Haqiqiy narx bosimi bilan qattiq detallar
- Turli sohalarda naylar, qopqonlar va val g'ildiraklar
- Aylanma ishlov berish hamkorini tanlashda nimalarga e'tibor berish kerak
