
खनन र भारी उपकरणमा सीएनसी टर्निङ सेवाको कस्तो भूमिका हुन्छ
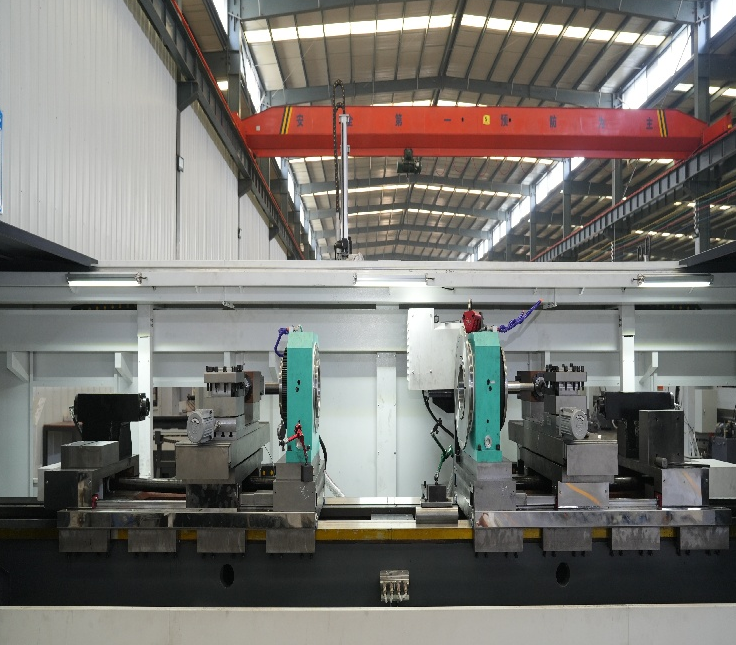
खानी उपकरणहरू कठोर वातावरणमा काम गर्छन्। क्रशर शाफ्ट, हाइड्रोलिक सिलिण्डर रड र कन्भेयर रोलरहरूमा प्रभाव, घर्षण र निरन्तर कम्पनको प्रभाव पर्छ। यस क्षेत्रलाई समर्थन गर्ने सीएनसी टर्निङ सेवाले ठूला व्यास, कठोर सामग्री र प्रारम्भिक दौरान विफल नहुने भागहरू सँगै काम गर्न सक्नुपर्छ। सामान्य कार्य-टुक्रा धेरै व्यास चरणहरू, कीवे, र थ्रेडेड अन्तहरू भएको लामो शाफ्ट हुन्छ। बेयरिङ जर्नलहरू बीचको संकेन्द्रिता प्रायः डिजाइनलाई निर्देशन गर्छ। यदि एउटा जर्नल बाहिर जान्छ भने, बेयरिङ विफल हुन्छ र सम्पूर्ण संयोजन ढल्छ। यही कारणले धेरै खानी आपूर्तिकर्ताहरूले डुअल-स्पिण्डल वा डबल-एन्ड टर्निङ निर्दिष्ट गर्छन्। एकपटक भाग क्ल्याम्प गरिएपछि, दुवै अन्तहरू उल्टाउनु नपरीकन नै काटिन्छन्। सेटअप त्रुटि गायब हुन्छ। सील क्षेत्रहरूमा सतह समाप्ति पनि महत्त्वपूर्ण हुन्छ। राम्रोसँग समाप्त नभएको सतहले सीलहरूलाई हप्तौंमा नै नष्ट गर्छ। यस्तो बुझाइ भएको टर्निङ सेवाले टोलरेन्स कलआउट मात्र पूरा गर्नुको सट्टा फिड दरहरू र टुल नोज रेडियस अनुकूलित गर्छ।
पवन ऊर्जा घटकहरू र तिनीहरूको पछाडि रहेका सहनशीलता आवश्यकताहरू
पानीको टर्बाइनका घटकहरू साना हुँदैनन्। मुख्य शाफ्ट, याव बेयरिङ्हरू र पिच प्रणालीका भागहरूको वजन सयौं किलोग्रामसम्म हुन सक्छ। तथापि, सहनशीलता ब्याण्डहरू आश्चर्यजनक रूपमा कडा हुन्छन्। एउटा गियरबक्स इनपुट शाफ्टले ०.०००५ इन्च TIR भित्र बेयरिङ्को जर्नल आवश्यक पर्न सक्छ। मेशिनिङको समयमा तापीय स्थिरता वास्तविक समस्या बन्छ किनभने भाग धेरै ढिलो गर्म हुन्छ र ताप धेरै समयसम्म राख्छ। यस क्षेत्रमा काम गर्ने एउटा टर्निङ सेवाले वार्म-अप चक्रहरू, कूलेन्टको तापक्रम र कहिमा प्रक्रियामा नै गेजिङ पनि व्यवस्थापन गर्नुपर्छ। CIRP ले २०२२ मा गरेको अध्ययनले ठूला कार्य टुक्राहरूमा मेशिनिङ गर्दा तापीय त्रुटिहरूले कुल मेशिनिङ त्रुटिको ७० प्रतिशतसम्म योगदान पुर्याउन सक्छ भनेर उल्लेख गरेको छ। यो अङ्क सैद्धान्तिक छैन। जर्मनीको उत्तरी भागमा एउटा कार्यशालाले पानीको टर्बाइन शाफ्टहरू मेशिन गर्दा देख्यो कि कूलेन्टको तापक्रममा २ डिग्री सेल्सियसको उतारचढावले चार घण्टाको रनमा व्यास ०.०००८ इन्चले सर्यो। समाधान थियो—कडा नियन्त्रण भएको चिलर र लामो वार्म-अप। सरल परिवर्तनहरू, तर तिनीहरूले यस्तो सेवाको आवश्यकता पर्यो जसले यसको कार्यप्रणालीलाई बुझ्ने थियो।
स्वचालित र नयाँ ऊर्जा पार्ट्स: मात्रा र सटीकता दुवै पूरा गर्ने
स्वचालित पार्ट्स अरू कुनै पनि पार्ट्सभन्दा फरक हुन्छन्। उत्पादन मात्रा धेरै हुन्छ, चक्र समय छोटो हुन्छ, र प्रत्येक पार्टको लागतमा कडा नजर राखिन्छ। यस क्षेत्रमा आपूर्ति गर्ने सीएनसी टर्निङ सेवाहरूले धेरैजसो डबल-हेड लेथहरू प्रयोग गर्छन् जसमा स्वचालित लोडिङ प्रणाली हुन्छ। पार्ट्स साना हुन्छन्, धेरैजसो ५ किलो भन्दा कम तौल भएका, तर सहनशीलता (टोलेरेन्स) को श्रृंखला धेरै कडा हुन्छ। ट्रान्समिशन शाफ्ट, मोटर शाफ्ट, र सेन्सर हाउसिङहरूमा निरन्तर व्यास र समकेन्द्रिकता (कन्सेन्ट्रिसिटी) को आवश्यकता हुन्छ। नयाँ ऊर्जाले अरू एउटा स्तर थप्छ। इलेक्ट्रिक मोटर शाफ्ट र ब्याट्री मोड्युल घटकहरूमा धेरैजसो सिलिकन स्टील वा एल्युमिनियम मिश्रधातु जस्ता फरक सामग्रीहरू प्रयोग गरिन्छ, जुन लेथमा फरक व्यवहार गर्छन्। एल्युमिनियम धेरैजसो घिसिन्छ, त्यसैले औजारको ज्यामिति र कूलेन्ट छान्ने कुरा महत्त्वपूर्ण हुन्छ। जसले केवल स्टीलमा अनुभव राख्छ, उसले यस क्षेत्रमा समस्या झेल्नुपर्नेछ। तलको तालिकामा विभिन्न क्षेत्रहरूमा आवश्यकताहरू कसरी फरक हुन्छन् भनेर देखाइएको छ।
| औद्योगिक क्षेत्र | प्रारूपिक भागहरू | मुख्य सहनशीलता | ब्याच आकार | आम भन्देजातीय | मुख्य चुनौती |
|---|---|---|---|---|---|
| खनन | सिलिन्डर रड, क्रशर शाफ्ट | ०.००१ इन्च टिआईआर | न्यूनदेखि मध्यम | ४१४०, ४३४० | पार्टको आकार र कठोरता |
| पवन ऊर्जा | मुख्य शाफ्ट, यॉ भागहरू | ०.०००५ इन्च टिआईआर | कम | ४२CrMo४ | तापमानीय स्थिरता |
| मोटर वाहन | ट्रान्समिशन शाफ्टहरू | ०.०००८ इन्च TIR | उच्च | १०४५, २०CrMnTi | चक्र समय र औजारको घिसिएर जाने |
| नयाँ ऊर्जा | मोटर शाफ्टहरू, हाउसिङहरू | ०.०००६ इन्च TIR | मध्यम देखि उच्च | एल्युमिनियम, सिलिकन स्टील | सामग्रीको व्यवहार |
| कृषि | PTO शाफ्टहरू, रोलर पिनहरू | ०.००१५ इन्च TIR | माध्यम | १०४५, ८६२० | लागत दबाब र पहिरो |
कृषि मेसिनरी: वास्तविक लागत दबाबसँगै कठोर भागहरू
कृषि उपकरणहरू धूलो, कीचड र झटका लोडमा सञ्चालन हुन्छन्। पीटीओ शाफ्ट वा रोलर पिनले वायु टर्बाइन मुख्य शाफ्टको जति सहनशीलता आवश्यकता पर्दैन, तर यसले हजारौं घण्टाको कठोर प्रयोग सहन गर्न सक्नुपर्छ। लागत दबाव धेरै बढी छ किनभने किसानहरू र डिलरहरू बारम्बार अफ्टरमार्केट मूल्यहरूको तुलना गर्छन्। यी भागहरूमा अत्यधिक मशीनिङ गर्ने टर्निङ सेवाले मूल्य थप्दैन, तर लागत मात्र बढाउँछ। बुद्धिमान दृष्टिकोण भनेको प्रक्रियालाई कार्यात्मक आवश्यकतासँग मिलाउनु हो। बेयरिङ सीटहरूमा कडा सहनशीलता दिइन्छ। गैर-महत्त्वपूर्ण व्यासहरूमा अपेक्षाकृत खुला ब्यान्ड र रफ फिनिश दिइन्छ। यस्तो निर्णय लिनको लागि आरेख मात्र होइन, तर अनुप्रयोगको बारेमा पनि सोध्ने सेवा आवश्यक हुन्छ। आयोवामा रहेको एउटा आपूर्तिकर्ताको उदाहरणले यो बुँदा स्पष्ट पार्छ। यो दुकानले प्लान्टर रो युनिट शाफ्टहरू एकल-स्पिण्डल लेथमा दुई सेटअपमा टर्न गर्दै थियो। दोस्रो अपरेसनको गलत संरेखणका कारण ६ प्रतिशत स्क्र्याप उत्पादन भइरहेको थियो। दुई-स्पिण्डल मेसिनमा सार्दा स्क्र्याप २ प्रतिशतभन्दा कम भएर चक्र समय पनि घट्यो। भाग परिवर्तन भएन, प्रक्रिया परिवर्तन भएको थियो।
विभिन्न क्षेत्रहरूमा पाइप, स्लिभ र रोलर शाफ्टहरू
केही भाग परिवारहरू लगभग प्रत्येक उद्योगमा देखिन्छन्। पाइप, स्लिभ र रोलर शाफ्टहरू सामान्य धागो हुन्। स्लिभ एक कन्भेयरमा बुशिङ हुन सक्छ, गियरबक्समा स्पेसर हुन सक्छ, वा पम्पमा घर्षण रोधक लाइनर हुन सक्छ। ज्यामिति सरल छ, तर मात्रा र सामग्री धेरै फरक छन्। यस दायरामा काम गर्ने टर्निङ सेवाले लचिलो औजार र धेरै कार्यक्रमहरू भण्डारण गर्न सक्ने नियन्त्रण प्रणालीको आवश्यकता पर्छ। कार्य-वस्तु घूर्णन, जहाँ भाग घूम्छ र औजार स्थिर रहन्छ, यी भागहरूमा समकेन्द्रिकताको लागि सहयोगी हुन्छ। यसले पुरानो डिजाइनहरूमा स्पिन्डल गतिसँगै बढ्ने केन्द्राभिमुख त्रुटिलाई पनि घटाउँछ। सीमा भनेको यो हो कि कार्य-वस्तु घूर्णन क्रस-ड्रिलिङ वा मिलिङको लागि कम लचिलो हुन्छ। यदि स्लिभमा क्रस-होलको आवश्यकता छ भने, लाइभ टुलिङसँगको एकल-स्पिन्डल लेथ अझै पनि राम्रो विकल्प हुन सक्छ। सामान्य सिफारिसभन्दा ईमानदार मूल्याङ्कन बढी महत्त्वपूर्ण हुन्छ।
टर्निङ साझेदार छान्दा के मूल्याङ्कन गर्ने
घुमाउने साथी छान्नु भनेको सबैभन्दा कम घण्टा दर छान्नु होइन। यो भाग परिवारसँग सक्षमताको मिलान गर्नु हो। केही प्रश्नहरूले सक्षम सेवालाई व्यस्त सेवाबाट छुट्याउन मद्दत गर्छन्।
उक्त सेवाले उद्धरण दिनु अघि अनुप्रयोगको बारेमा सोध्छ कि?
के तापमान बढाउने र ताप प्रबन्धनको लागि लिखित प्रक्रिया छ?
उपकरणको घिसिएको अवस्था कसरी ट्र्याक गरिन्छ, र कसले अफसेट समायोजन गर्छ?
के सेवाले उही उद्योगबाट सन्दर्भहरू प्रदान गर्न सक्छ?
के प्रक्रियामा नै मापन प्रयोग गरिन्छ, वा केवल अन्तिम निरीक्षण मात्र गरिन्छ?
दक्षिणी चीनमा एउटा रासायनिक संयन्त्रको पुनर्निर्माणले स्पष्ट पाठ दियो। एउटा ब्याच पम्प स्लिभहरू उत्पादन चलिरहँदा मध्यमा ओभलिटी देखाउन थाले। घुमाउने सेवाले सुरुमा सामग्रीलाई दोष दियो। नजिकबाट हेर्दा यो पत्ता लाग्यो कि कुल्ला शीतलन उपकरण (कुलर) चालू र बन्द हुँदै थियो, जसले स्पिण्डलमा फैलावट र संकुचन ल्यायो। कुलर स्थिर गरिएपछि र तापमान बढाउने चक्र थपिएपछि ओभलिटी गायब भयो। समाधानको लागत लगभग शून्य थियो। यो पत्ता लगाउन सेवाले मेसिन मात्र होइन, प्रक्रियाको पनि बुझाइ आवश्यक पर्यो।
शाफ्ट, स्लिभ, पाइप र रोलर कार्यमा स्थिर घुमाउने कार्यहरूका लागि, हेङ्क्सिङले स्वचालित डबल-हेड सीएनसी लेथ, डबल-हेड ड्रिलिङ मेसिन र डबल-साइडेड मिलिङ मेसिनहरूको उत्पादन लाइन विकास गरेको छ। कम्पनीको कठोरता, तापीय स्थिरता र व्यावहारिक स्वचालनमा केन्द्रित हुँदा यो खनन, पवन ऊर्जा, नयाँ ऊर्जा, स्वचालित र कृषि यन्त्रपात्रका आपूर्ति श्रृंखलाहरूका लागि प्रासंगिक साझेदार बनेको छ।
विषयसूची
- खनन र भारी उपकरणमा सीएनसी टर्निङ सेवाको कस्तो भूमिका हुन्छ
- पवन ऊर्जा घटकहरू र तिनीहरूको पछाडि रहेका सहनशीलता आवश्यकताहरू
- स्वचालित र नयाँ ऊर्जा पार्ट्स: मात्रा र सटीकता दुवै पूरा गर्ने
- कृषि मेसिनरी: वास्तविक लागत दबाबसँगै कठोर भागहरू
- विभिन्न क्षेत्रहरूमा पाइप, स्लिभ र रोलर शाफ्टहरू
- टर्निङ साझेदार छान्दा के मूल्याङ्कन गर्ने
