
Comment le service de tournage CNC s’intègre-t-il dans les équipements miniers et lourds
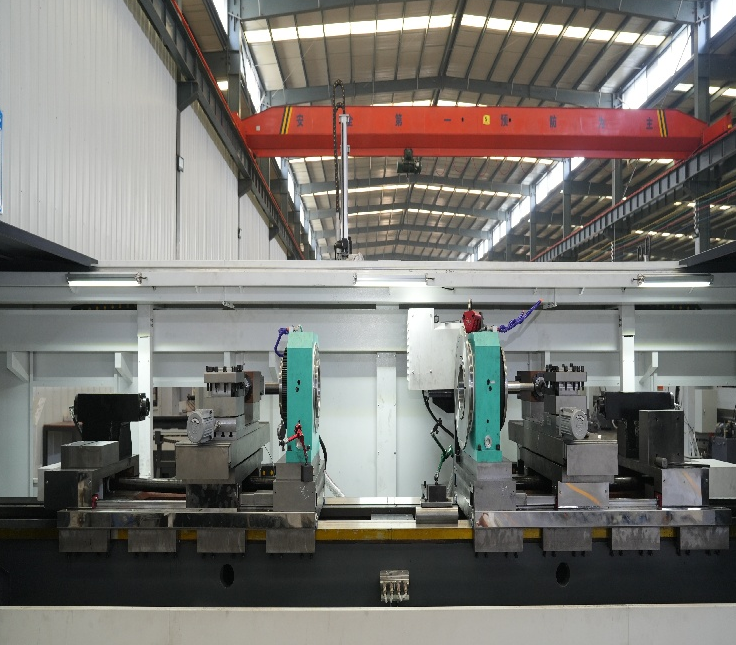
Les équipements miniers évoluent dans un environnement extrême. Les arbres de broyeur, les tiges de vérins hydrauliques et les rouleaux de convoyeur subissent des chocs, de l’abrasion et des vibrations continues. Un service d’usinage CNC par tournage destiné à ce secteur doit pouvoir traiter de grands diamètres, des matériaux très durs et des pièces dont la défaillance précoce est inacceptable. La pièce type est un arbre long comportant plusieurs paliers de diamètre différent, des rainures de clavette et des extrémités filetées. La concentricité entre les portées de roulement constitue souvent un critère déterminant dans la conception. Si une portée présente un défaut de centrage, le roulement se détériore et l’ensemble entier tombe en panne. C’est pourquoi de nombreux fournisseurs miniers exigent un tournage à deux broches ou un tournage double-face : une fois la pièce serrée, ses deux extrémités sont usinées sans retournement. L’erreur de montage disparaît ainsi. La finition de surface des zones d’étanchéité revêt également une grande importance. Une finition rugueuse entraîne la détérioration prématurée des joints d’étanchéité en quelques semaines seulement. Un service de tournage qui maîtrise ces enjeux ajuste les avances et le rayon de raccordement de l’outil plutôt que de se contenter de respecter la tolérance nominale.
Composants pour l’énergie éolienne et exigences de tolérance associées
Les composants des éoliennes ne sont pas petits. Les arbres principaux, les roulements d’orientation et les pièces des systèmes de réglage de l’angle des pales peuvent peser des centaines de kilogrammes. Les tolérances, toutefois, sont étonnamment serrées. Par exemple, l’arbre d’entrée d’un réducteur peut exiger un porté de roulement avec une tolérance de concentricité totale (TIR) de 0,0005 pouce. La stabilité thermique pendant l’usinage devient alors un véritable défi, car la pièce s’échauffe lentement et retient la chaleur. Un service de tournage opérant dans ce secteur doit gérer les cycles de préchauffage, la température du liquide de refroidissement et, parfois, la vérification en cours d’usinage. Une étude de 2022 publiée par le CIRP a indiqué que les erreurs thermiques peuvent représenter jusqu’à 70 % de l’erreur totale d’usinage sur des pièces de grande taille. Ce chiffre n’est pas théorique : un atelier situé dans le nord de l’Allemagne, spécialisé dans l’usinage des arbres d’éoliennes, a constaté qu’une variation de 2 degrés Celsius de la température du liquide de refroidissement entraînait un déplacement du diamètre de 0,0008 pouce sur une période de quatre heures. La solution adoptée a consisté à installer un groupe frigorifique offrant un contrôle plus précis de la température et à allonger la durée du préchauffage. Des modifications simples, mais qui ont exigé l’intervention d’un service maîtrisant parfaitement ce phénomène.
Pièces automobiles et pour les nouvelles énergies : volume et précision
Les pièces automobiles constituent un domaine à part. Les volumes sont élevés, les temps de cycle courts et le coût par pièce est rigoureusement analysé. Un service d’usinage CNC par tournage destiné à ce secteur utilise souvent des tours à deux broches avec chargement automatique. Les pièces sont plus petites, généralement inférieures à 5 kg, mais les tolérances cumulées sont très serrées. Les arbres de transmission, les arbres de moteur et les boîtiers de capteurs exigent tous un diamètre et une concentricité constants. Le domaine des nouvelles énergies ajoute une couche supplémentaire. Les arbres de moteur électrique et les composants des modules de batteries utilisent souvent des matériaux différents, comme l’acier au silicium ou des alliages d’aluminium, dont le comportement à la machine-outil varie. L’aluminium a tendance à gripper, donc la géométrie des outils et le choix de l’émulsion sont déterminants. Un service spécialisé uniquement dans l’acier éprouvera des difficultés. Le tableau ci-dessous illustre comment les exigences évoluent selon les secteurs.
| Industrie | Pièces typiques | Tolérance clé | Taille de la série | Matériaux courants | Défi principal |
|---|---|---|---|---|---|
| Extraction minière | Tiges cylindriques, arbres de concasseur | 0,001 po TIR | Faible à moyenne | 4140, 4340 | Taille et dureté des pièces |
| Énergie éolienne | Arbres principaux, pièces d’orientation (yaw) | 0,0005 po TIR | Faible | 42CrMo4 | Stabilité thermique |
| Automobile | Arbres de transmission | 0,0008 po TIR | Élevé | 1045, 20CrMnTi | Temps de cycle et usure des outils |
| Une nouvelle énergie | Arbres et carter de moteur | 0,0006 po TIR | Moyenne à élevée | Aluminium, acier au silicium | Le comportement matérialiste |
| Agricole | Arbres de prise de force, goupilles cylindriques | 0,0015 po TIR | Moyen | 1045, 8620 | Pression sur les coûts et usure |
Machines agricoles : pièces robustes soumises à une réelle pression sur les coûts
Les équipements agricoles fonctionnent dans la poussière, la boue et sous des charges de choc. Un arbre de prise de force (PTO) ou une goupille cylindrique n’a peut-être pas besoin de la même précision qu’un arbre principal d’éolienne, mais il doit résister à des milliers d’heures d’utilisation sévère. La pression sur les coûts est intense, car les agriculteurs et les concessionnaires comparent constamment les prix du marché secondaire. Un service d’usinage tournant qui sur-usine ces pièces augmente les coûts sans apporter de valeur ajoutée. L’approche plus judicieuse consiste à adapter le procédé aux exigences fonctionnelles. Les portées de roulement bénéficient d’une tolérance stricte. Les diamètres non critiques reçoivent une tolérance plus large et une finition moins fine. Ce type de décision exige un service qui s’informe de l’application, et non pas uniquement du plan. Un exemple fourni par un fournisseur de l’Iowa illustre ce point. L’atelier usinait les arbres des unités de semis sur un tour à simple broche nécessitant deux montages. Le taux de rebuts atteignait 6 % en raison d’un mauvais alignement lors de la deuxième opération. Le passage à une machine à double broche a réduit les rebuts à moins de 2 % et diminué le temps de cycle. La pièce n’a pas changé. Le procédé, lui, a évolué.
Tubes, manchons et arbres de rouleaux dans plusieurs secteurs
Certaines familles de pièces apparaissent dans presque tous les secteurs industriels. Les tubes, les manchons et les arbres de rouleaux constituent un point commun. Un manchon peut être une douille dans un convoyeur, un entretoise dans un boîtier de vitesses ou une garniture d’usure dans une pompe. La géométrie est simple, mais le volume et le matériau varient considérablement. Un service de tournage capable de traiter cette gamme doit disposer d’un équipement flexible et d’un système de commande pouvant stocker de nombreux programmes. La rotation de la pièce, où la pièce tourne tandis que l’outil reste fixe, améliore la concentricité de ces pièces. Elle réduit également l’erreur centrifuge qui augmente avec la vitesse de la broche sur les conceptions anciennes. La limite réside dans le fait que la rotation de la pièce offre moins de souplesse pour le perçage transversal ou le fraisage. Si un manchon nécessite un trou transversal, un tour à simple broche équipé d’outils motorisés peut encore constituer le meilleur choix. Une évaluation honnête compte davantage qu’une recommandation générale.
Ce qu’il faut évaluer lors du choix d’un partenaire en tournage
Choisir un prestataire en tournage ne consiste pas à opter pour le taux horaire le plus bas. Il s’agit plutôt d’associer les capacités du prestataire à la famille de pièces concernée. Quelques questions permettent de distinguer un prestataire compétent d’un prestataire simplement surchargé.
Le prestataire pose-t-il des questions sur l’application avant de fournir un devis ?
Existe-t-il une procédure documentée de préchauffage et de gestion thermique ?
Comment l’usure des outils est-elle suivie, et qui ajuste les décalages ?
Le prestataire peut-il fournir des références provenant du même secteur industriel ?
Des mesures en cours d’usinage sont-elles effectuées, ou uniquement un contrôle final ?
Un projet de rénovation dans une usine chimique du sud de la Chine a fourni une leçon claire. Une série de manchons de pompe a commencé à présenter une ovalisation à mi-parcours d’une série de production. Le prestataire en tournage a d’abord imputé ce défaut au matériau. Une analyse plus approfondie a révélé que le groupe frigorifique de refroidissement du liquide de coupe fonctionnait par cycles d’allumage et d’extinction, provoquant une dilatation et une contraction de la broche. Une fois le groupe frigorifique stabilisé et un cycle de préchauffage ajouté, l’ovalisation a disparu. La correction a coûté quasiment rien. La trouver a nécessité un prestataire maîtrisant le procédé, et non seulement la machine.
Pour les opérations nécessitant un tournage uniforme sur des arbres, des manchons, des tubes et des rouleaux, Hengxing a développé une gamme de produits comprenant des tours à commande numérique à deux têtes automatiques, des machines à percer à deux têtes et des fraiseuses à double face. L’accent mis par l’entreprise sur la rigidité, la stabilité thermique et l’automatisation pratique en fait un partenaire pertinent pour les chaînes d’approvisionnement dans les secteurs de l’exploitation minière, de l’énergie éolienne, des nouvelles énergies, de l’automobile et des machines agricoles.
Table des matières
- Comment le service de tournage CNC s’intègre-t-il dans les équipements miniers et lourds
- Composants pour l’énergie éolienne et exigences de tolérance associées
- Pièces automobiles et pour les nouvelles énergies : volume et précision
- Machines agricoles : pièces robustes soumises à une réelle pression sur les coûts
- Tubes, manchons et arbres de rouleaux dans plusieurs secteurs
- Ce qu’il faut évaluer lors du choix d’un partenaire en tournage
