

L’angle du lit détermine le chemin de la charge. Le choix entre un lit plat et un lit incliné sur un tour à commande numérique à deux têtes n’est pas une question de style. Il modifie la façon dont la force de coupe se transmet au sol, la manière dont les copeaux quittent la zone de travail et l’espace au sol occupé par deux...
Voir plus
L’angle fait la moitié du travail, pas tout le travail. On attribue au lit incliné un rôle dans l’évacuation des copeaux parce que la gravité y contribue. Sur un tour automatique à lit incliné, les glissières sont positionnées en pente, de sorte que les copeaux quittent la zone de coupe au lieu de glisser à nouveau sur le chariot.
Voir plus
L’angle du lit définit le trajet de la charge. Un tour automatique à lit incliné est souvent décrit par son angle, mais sa structure repose avant tout sur la façon dont la force de coupe se transmet au sol. Un lit incliné à 45 ou 60 degrés place les glissières sur un plan incliné, ce qui permet à la tourelle et à…
Voir plus
Pourquoi le lit incliné transforme le travail quotidien. Un lit de tour incliné à 45 ou 60 degrés n’est pas un choix purement esthétique. Sur une machine à deux têtes, cette inclinaison remplit deux fonctions pratiques : elle permet aux copeaux de s’évacuer naturellement hors de la zone de coupe au lieu de s’accumuler près de la tourelle…
Voir plus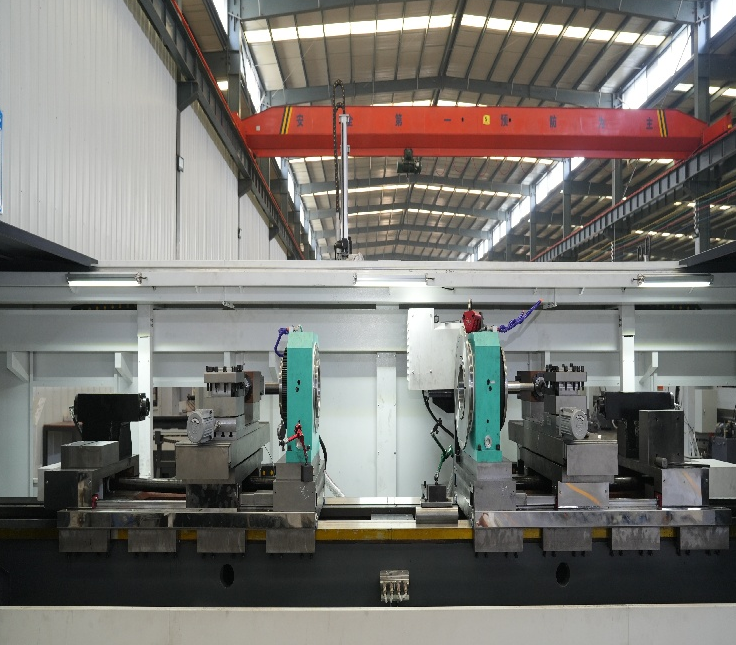
Comment le service d’usinage CNC par tournage s’intègre-t-il dans les équipements miniers et lourds ? Le matériel minier évolue dans un environnement extrême. Arbres de concasseurs, tiges de vérins hydrauliques et rouleaux de convoyeurs subissent chocs, abrasion et vibrations continues. Un service d’usinage CNC par tournage qui prend en charge...
Voir plus
Pourquoi la cohérence de lot est plus difficile à atteindre que le respect de la tolérance sur une seule pièce. Obtenir une seule pièce dans les tolérances requises relève d’un savoir-faire. Obtenir dix mille pièces dans ces mêmes tolérances, poste après poste, relève d’un système. Un service d’usinage CNC par tournage justifie sa valeur en concevant ce système…
Voir plus
Ce que font réellement les agents régionaux pour une marque de service de tournage CNC. Une agence régionale pour machines-outils ne se limite pas à un simple accord de revente. L’agent devient l’interlocuteur local du service de tournage CNC, ce qui implique la réalisation de démonstrations, la gestion des demandes d’application, etc.
Voir plus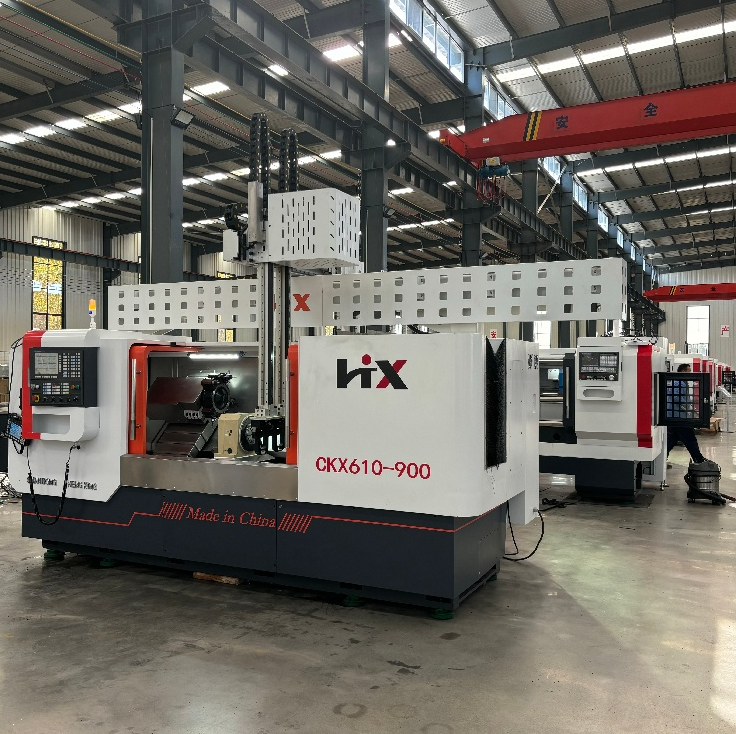
Pourquoi les fabricants mondiaux réévaluent-ils la machine à tour à commande numérique de Chine ? Depuis des décennies, l’hypothèse par défaut dans de nombreux ateliers occidentaux était qu’une machine à tour en provenance du Japon ou d’Allemagne représentait le pari le plus sûr à long terme. Cette hypothèse conserve encore une certaine pertinence…
Voir plus
Les véritables raisons pour lesquelles une machine à tour CN à commande numérique en provenance de Chine apparaît constamment dans les ateliers : Parcourez n’importe quel atelier de taille moyenne aux États-Unis ou en Europe ces temps-ci, et il y a de bonnes chances que vous y trouviez une machine à tour CN à commande numérique en provenance de Chine placée juste à côté d’une machine portant une marque établie…
Voir plus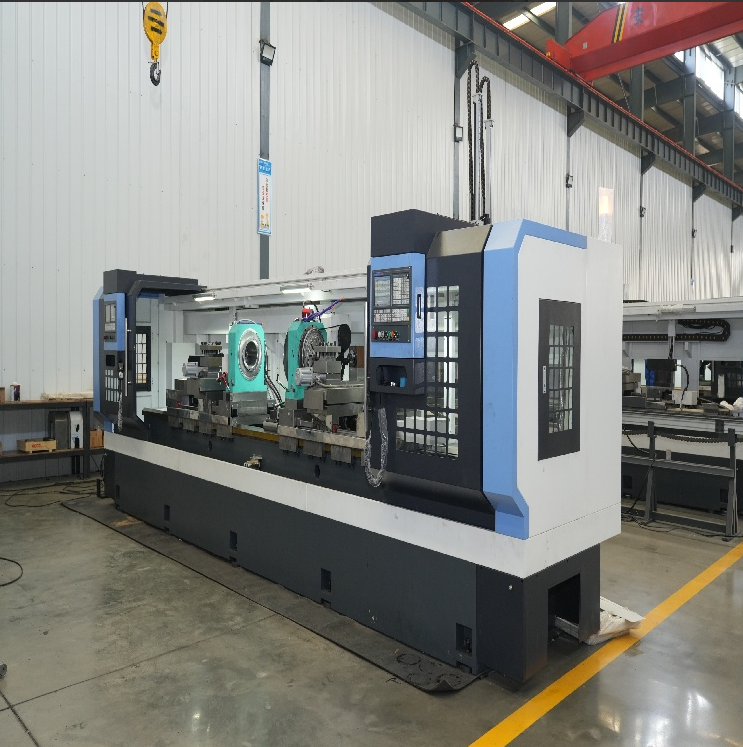
Pourquoi les compétences en programmation sont essentielles pour le perçage CN : La programmation est le langage qui indique à une perceuse CN ce qu’elle doit faire. Sans elle, la machine n’est qu’un assemblage de métal et de moteurs. Avec elle, la machine devient un outil de précision capable de percer le même trou, au même endroit, de façon répétée…
Voir plus
Pourquoi précision et vitesse définissent le perçage moderne : Dans le monde manufacturier actuel, un trou n’est jamais simplement un trou. Il représente un ajustement, une fonction et une promesse : celle que la pièce suivante fonctionnera de la même manière. Une perceuse CN se trouve au cœur de cette promesse. Lorsque…
Voir plus
Une perceuse à commande numérique par ordinateur (CNC) est une machine à commande numérique conçue pour percer des trous avec rapidité, répétabilité et précision. Au lieu de tourner des molettes manuelles, l’opérateur charge un programme, règle les décalages d’outils et laisse le système de commande déplacer la broche le long…
Voir plus
Copyright © Shandong Hengxing Heavy lndustry Science&Technology Co.,Ltd.@2025